
 English
 русский
 Français
 Español
 عربى

Équipement d'incinération à haute température LQ-RTO à haute température
Équipement
Aperçu du RTO de type tour L'oxydant thermique régénératif (RTO) est un équipement de traitement des gaz à déchets organiques qui comb...
Voir les détails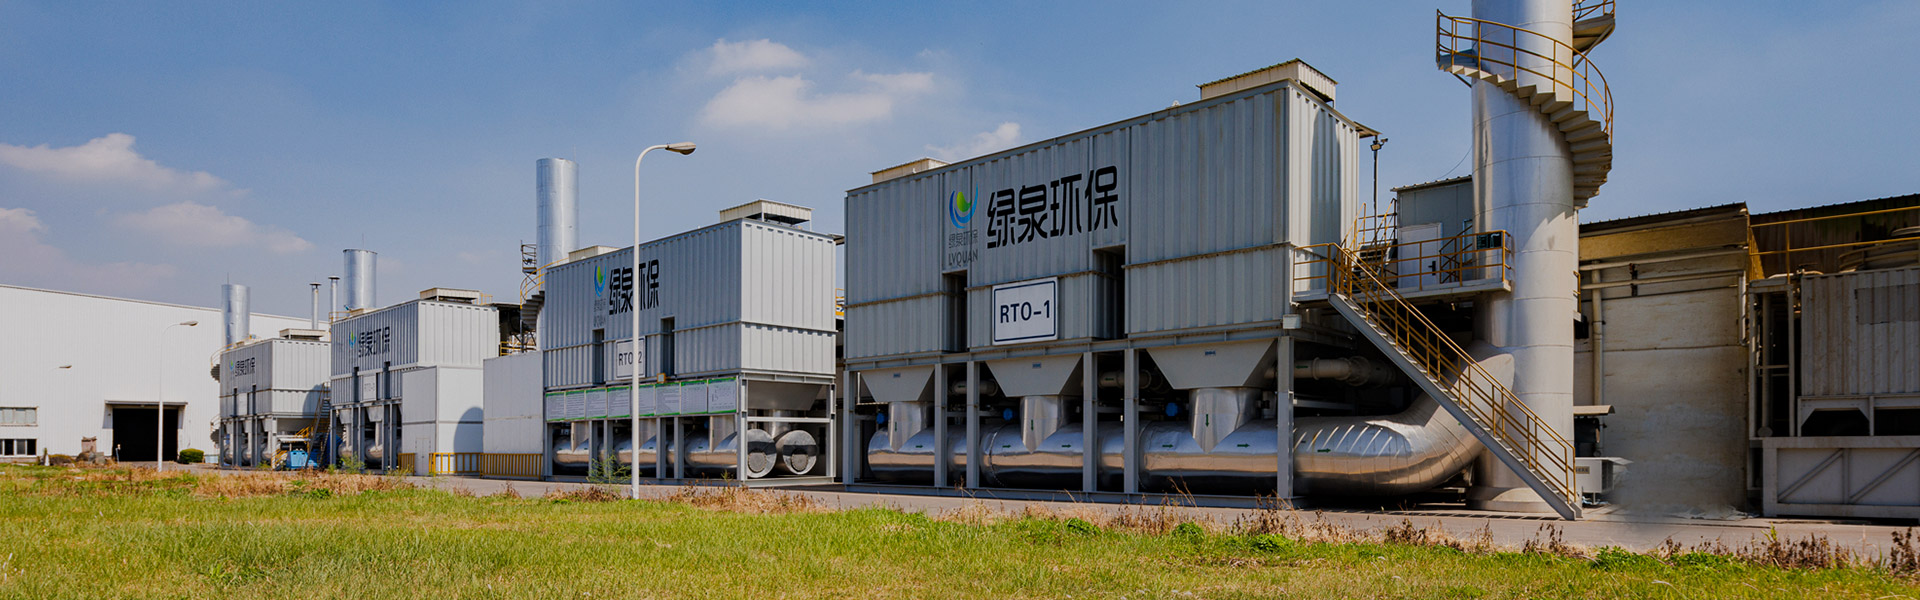
Content
Lors d'un test de mise en service dans une usine de prélaquage, l'oxydant thermique régénératif a maintenu les émissions de COV en dessous de la limite requise, mais la lecture d'oxyde d'azote est soudainement devenue le goulot d'étranglement. Le propriétaire de l'usine n'avait jamais inclus DeNOx dans le périmètre initial car la chaîne de finition précédente n'impliquait pas de combustion à haute température. Cette même scène se répète dans les ateliers de produits chimiques, pharmaceutiques, de peinture, d’impression et de fabrication de métaux où des équipements de réduction des COV fonctionnent déjà. Une stratégie DeNOx n’est pas une réflexion après coup ; il fait partie de la chaîne de contrôle des émissions qui maintient une installation dans les limites de son permis et évite des pénalités inattendues.
Cet article traite de DeNOx en termes d'ingénierie pratique : ce que cela signifie, comment les oxydes d'azote se forment à l'intérieur des systèmes d'échappement industriels, où DeNOx se connecte au RTO et à d'autres oxydants thermiques, et comment un acheteur doit sélectionner, concevoir, exploiter et entretenir l'équipement. L'objectif est de donner aux ingénieurs d'usine, aux responsables EHS, aux équipes d'approvisionnement et aux propriétaires d'entreprise une base claire pour prendre des décisions avant d'engager un budget dans un projet de conformité.
Vous trouverez également des comparaisons entre RCS et SNCR, des conseils de maintenance, des facteurs de coût et une vue directe de la manière dont les équipements de traitement DeNOx et COV fonctionnent ensemble dans un système coordonné.
DeNOx est l'élimination des oxydes d'azote, communément écrits NO et NO₂, des gaz de combustion ou des gaz d'échappement des procédés. Le terme vient de la déazotation et est largement utilisé par les ingénieurs chargés du contrôle des émissions pour décrire tout système réduisant les NOx avant qu'ils n'atteignent la cheminée. Les oxydes d'azote se forment lorsque l'azote et l'oxygène réagissent à haute température ou lorsque les composés azotés contenus dans les carburants sont oxydés lors de la combustion.
Les normes d'émissions industrielles en Chine et sur de nombreux autres marchés fixent des limites strictes de NOx pour les chaudières, les oxydants thermiques, les incinérateurs de déchets et de nombreux processus de fabrication. En fonction des exigences locales, une usine peut devoir maintenir ses émissions de NOx en dessous de 80 mg/m³, 100 mg/m³ ou même 50 mg/m³. Si seul un traitement des COV est installé, les NOx sont faciles à négliger car l'offre d'équipement initiale se concentre généralement sur les hydrocarbures et non sur les sous-produits de combustion.
La formation de NOx n'est pas uniforme. En pratique, les ingénieurs séparent les sources de NOx en trois chemins :
Étant donné que le traitement des COV repose souvent sur la combustion, une installation peut réduire les émissions d'hydrocarbures tout en créant involontairement des NOx supplémentaires. Le tableau 1 donne une comparaison rapide des trois chemins de formation et la direction de contrôle habituelle pour chacun.
| Tableau 1 : Voies courantes de formation de NOx dans les processus industriels et mesures de contrôle typiques | ||
| Parcours de formation | État typique | Direction de contrôle efficace |
| NOx thermique | Température élevée et suffisamment d'oxygène libre | Température de pointe plus basse, combustion étagée, recirculation des gaz de combustion |
| NOx de carburant | Composés azotés dans les combustibles liquides ou solides | Changer le type de combustible, utiliser un combustible à faible teneur en azote, optimiser le rapport air-brûleur |
| Prompt NOx | Zone de flamme courte des chambres de combustion à gaz | Conception du brûleur, étagement de l'air, étagement du combustible |
La conclusion pratique est que la planification DeNOx doit commencer en même temps que la sélection des équipements COV. Si le RTO, l'oxydant catalytique ou l'oxydant à feu direct est choisi sans tenir compte des NOx, le projet risque d'être confronté à des rénovations coûteuses après le premier test de conformité.
Aperçu clé : DeNOx doit faire partie de la conception initiale du système, et non d'une correction ultérieure, car le contrôle des oxydes d'azote affecte la sélection de la température du comburant, la configuration du brûleur et l'espace de l'équipement en aval.
Les oxydants thermiques régénératifs fonctionnent généralement entre 760 et 850 °C dans la chambre de combustion. Cette température est suffisamment élevée pour détruire rapidement les COV, mais c’est aussi une zone où les NOx thermiques peuvent se former. Lorsqu’une usine brûle du gaz naturel, la principale préoccupation concerne généralement les NOx thermiques provenant du brûleur. Si les gaz d’échappement contiennent également des vapeurs de solvants contenant des composés azotés, les NOx du carburant peuvent devenir un défi supplémentaire.
Pour une installation avec une limite modérée de NOx, la première amélioration est l’optimisation de la combustion. Les brûleurs à faible teneur en NOx, la combustion par étapes et la recirculation des gaz de combustion peuvent réduire la formation de NOx à la source. Ces mesures sont souvent incluses dans une conception RTO moderne et peuvent maintenir les NOx dans les limites industrielles typiques sans ajouter de système distinct en aval.
Cependant, certains projets sont confrontés à des exigences plus strictes. Une réglementation locale peut exiger une limite de NOx qu'un oxydant thermique seul ne peut pas respecter de manière fiable, en particulier lorsque le processus présente une charge de solvant instable ou des cycles marche-arrêt fréquents. Dans ce cas, l'usine a besoin d'un étage DeNOx dédié tel que RCS ou SNCR.
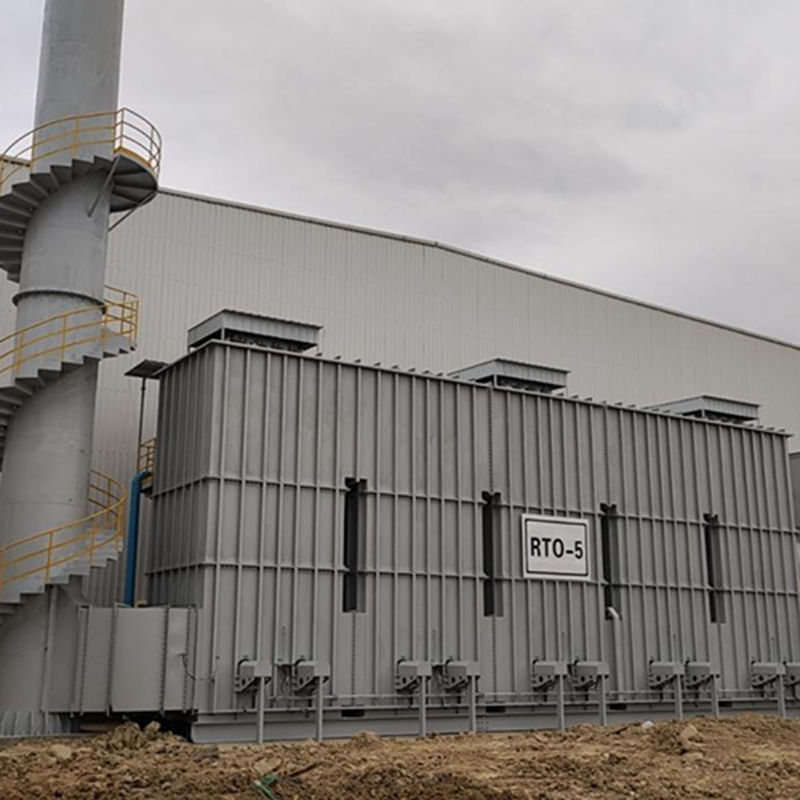 Oxydateur thermique régénératif LQ-RTO avec stockage de chaleur en céramique Ce RTO utilise un stockage de chaleur en céramique pour atteindre 95 % de récupération de chaleur et peut s'auto-entretenir à des concentrations d'entrée de 1 500 à 2 000 mg/m³. Il convient aux installations nécessitant une combustion stable avant d’ajouter une étape DeNOx. Voir le produit →
Pour les usines choisissant un équipement de combustion de COV, le choix du comburant lui-même reste central. Un RTO avec un lit d'échange thermique en céramique stable, une distribution d'air équilibrée et un brûleur contrôlable réduit la consommation de carburant et crée un profil de température stable plus facile à intégrer avec une unité DeNOx. Une façon simple d’y penser est que le RTO s’occupe du carbone, tandis que DeNOx s’occupe de l’azote ; les deux doivent fonctionner dans le cadre du même budget d’émission.
Les oxydants catalytiques fonctionnent à des températures plus basses, généralement entre 300 et 450 °C, et génèrent donc moins de NOx thermiques que les oxydants thermiques à feu direct ou régénératifs. C’est l’une des raisons pour lesquelles les usines soumises à des limites strictes de NOx préfèrent parfois la RCO ou la combustion catalytique pour les COV à concentration moyenne. Cependant, les catalyseurs introduisent une autre sensibilité : le soufre, le phosphore, le silicium ou les composés de métaux lourds peuvent empoisonner le catalyseur d'oxydation, de sorte que la composition des gaz résiduaires en amont doit être soigneusement vérifiée.
Aperçu clé : Si votre limite de NOx est suffisamment stricte pour exiger un SCR ou un SNCR, vous devez planifier la température de sortie du comburant, l'espace des gaz de combustion et l'emplacement de la cheminée avec le fournisseur de DeNOx afin que les deux systèmes s'adaptent physiquement et thermiquement.
La réduction catalytique sélective est le procédé DeNOx le plus largement utilisé dans le contrôle des émissions industrielles. La SCR injecte de l'ammoniac ou de l'urée dans le flux de gaz de combustion et fait passer le mélange à travers un catalyseur. Le catalyseur permet aux NOx de réagir avec l'agent réducteur à une température relativement basse, généralement entre 250 et 420 °C selon la formulation du catalyseur. La réaction étant sélective, le réactif attaque les oxydes d’azote plutôt que d’être consommé par l’oxygène.
La réduction sélective non catalytique fonctionne sans catalyseur. Le réactif est pulvérisé directement dans une zone à haute température, généralement entre 850°C et 1 100°C, où l'urée ou l'ammoniac se décompose et réagit avec les NOx. Le SNCR est moins cher à installer que le SCR, mais son efficacité est inférieure et sa fenêtre de température est plus étroite. Si la température du gaz descend trop bas, la réaction devient lente ; s’il monte trop haut, l’ammoniac peut se réoxyder en NOx.
Pour les usines plus petites, les systèmes d’absorption humide et d’adsorption sèche peuvent également réduire les NOx, mais ils ont tendance à nécessiter une consommation de réactifs plus élevée et à créer des problèmes d’élimination des eaux usées ou des solides usés. Le contrôle de la combustion n’est pas une technologie d’élimination ; il empêche la formation avant qu'elle ne se produise, c'est pourquoi il doit être considéré comme une méthode complémentaire plutôt qu'un système DeNOx complet.
Le tableau 2 résume les principales options de procédé qu'un ingénieur d'usine évaluera normalement.
| Tableau 2 : Comparaison des technologies DeNOx typiques pour les gaz résiduaires industriels | ||||
| Technologie | Réactif ou mécanisme | Fenêtre de température typique | Réduction habituelle des NOx | Considération principale |
| SCR | Ammoniac ou urée avec catalyseur | 250-420°C | 80 à 95 % | Coût du catalyseur, durée de vie du catalyseur, fuite d'ammoniac |
| SNCR | Ammoniac ou urée, pas de catalyseur | 850-1 100 °C | 40 à 70 % | Contrôle de la température, mélange de réactifs |
| Absorption humide | Solution alcaline ou oxydante | En dessous de 80°C | 60 à 85 % | Traitement des eaux usées, manipulation de produits chimiques |
| Adsorption sèche | Charbon actif ou tamis moléculaire | 20-80°C | 50 à 75 % | Saturation des adsorbants, élimination, gaz coexistants |
| Optimisation de la combustion | Brûleur bas NOx, étagement, recirculation | Zone de combustion intérieure | 30 à 50 % | Conception du brûleur, non applicable en tant que retrait autonome |
Pour vous aider à visualiser les différences, le graphique à barres horizontales suivant montre les plages courantes d'élimination des NOx pour cinq approches. Ces chiffres ne sont pas des promesses fermes ; ce sont des gammes de conception typiques observées dans les applications industrielles pratiques.
Le graphique montre une hiérarchie claire : le SCR offre la plage d'élimination la plus élevée, c'est pourquoi il s'agit du choix le plus courant lorsque les régulateurs exigent de très faibles concentrations de NOx ou lorsque l'usine s'attend à un resserrement à long terme. Le SNCR joue toujours un rôle utile car il coûte moins cher et est plus facile à moderniser, mais sa limite supérieure est normalement inférieure à 75 %. L'absorption humide et l'adsorption sèche sont appliquées lorsque le volume de gaz de combustion est faible, que la température est déjà basse ou que l'installation doit traiter d'autres polluants en même temps. Le contrôle de la combustion n'atteint jamais à lui seul un pourcentage d'élimination très élevé, il doit donc être traité comme une mesure de soutien réduisant la charge d'entrée d'un système DeNOx en aval.
Pour une installation dotée d'un RTO, le chemin d'intégration dépend de l'endroit où le système DeNOx est placé. La température de sortie du RTO est généralement inférieure à 200 °C après récupération de chaleur, ce qui est trop bas pour le SCR et bien en dessous de la fenêtre de température du SNCR. Par conséquent, une unité SCR est souvent placée après une section de réchauffage séparée, ou le catalyseur SCR est installé dans une section du conduit de fumée où la température du gaz est toujours dans la fenêtre de fonctionnement. Le SNCR est plus adapté à l'intérieur d'une chambre à haute température, telle que la zone de combustion d'une chaudière, d'un incinérateur ou d'un oxydant thermique, avant la récupération de chaleur. Cette différence de température détermine quelle technologie est réaliste pour un site donné.
Un autre facteur important est la fuite d’ammoniac. Les systèmes SCR maintiennent normalement le glissement en dessous de 3 à 5 ppm lorsqu'ils sont bien entretenus ; Le SNCR peut produire un glissement plus élevé car le réactif doit être mélangé dans un grand volume de gaz chaud sans catalyseur pour favoriser la réaction. Les fuites d'ammoniac gaspillent non seulement des réactifs, mais peuvent également créer des dépôts de sulfate d'ammonium lorsque des oxydes de soufre sont présents, ce qui entraîne un blocage des échangeurs de chaleur et des conduits en aval. Une évaluation DeNOx complète doit examiner la concentration de SO₂ et d’autres gaz acides avant de sélectionner un réactif et un système d’injection.
Le choix final repose donc sur l'objectif d'efficacité, le profil de température, l'espace, la disponibilité des réactifs, l'équipement de traitement existant et le budget de fonctionnement. Aucune technologie DeNOx n’est universellement supérieure ; chacun a une plage optimale de débit de gaz, de température et d’émissions.
Aperçu clé : La SCR est la technologie DeNOx à élimination la plus élevée, mais elle ne fonctionne efficacement que lorsque la température des gaz de combustion correspond à la fenêtre du catalyseur ; sinon, vous dépenserez de l'argent supplémentaire pour le réchauffage et la gestion du catalyseur.
De nombreux procédés industriels génèrent à la fois des COV et des oxydes d'azote. Les cabines de peinture, les séchoirs, les machines d'impression flexographique, les réacteurs chimiques et les lignes de traitement du caoutchouc peuvent émettre des composés organiques volatils, tandis que les chaudières, les oxydants thermiques et certains brûleurs de séchage créent en même temps des NOx. Si une usine contrôle uniquement les COV, la source de NOx reste non traitée ; s’il contrôle uniquement les NOx, les polluants carbonés dépassent quand même leurs propres limites. La réponse pratique est un train coordonné d’unités de traitement plutôt qu’une seule machine magique.
Un flux intégré complet comprend souvent le refroidissement ou le prétraitement des gaz, la concentration par adsorption, l'oxydation catalytique ou thermique, la récupération de chaleur et une étape DeNOx. Dans les flux de COV à grand volume et à faible concentration, un concentrateur à roue zéolitique est fréquemment utilisé pour adsorber les hydrocarbures, puis les désorber en un flux de gaz de petit volume et à haute concentration, qui est envoyé vers un oxydant plus petit. Cela permet d'économiser du carburant et de maintenir l'empreinte du comburant plus compacte, tout en donnant à l'usine un flux d'échappement bien défini pour le contrôle des NOx.
Le site propose des systèmes de traitement des COV intégrés spécialement conçus qui combinent l'adsorption, la désorption, l'oxydation catalytique et la surveillance de la sécurité dans un seul ensemble technique. Un tel système est conçu pour traiter efficacement les gaz résiduaires organiques provenant des lignes de production d’impression, de revêtement, de meubles, de produits chimiques et similaires. Du point de vue DeNOx, l'avantage d'un système packagé est que les conditions d'entrée du comburant, le profil de température et la logique de contrôle sont conçus ensemble, ce qui réduit le risque d'inadéquation de température en aval lorsqu'une unité DeNOx doit être ajoutée.
Pour les usines qui doivent traiter des gaz résiduaires à très faible concentration, un concentrateur de zéolite suivi d’une oxydation thermique régénérative est une configuration bien établie. Le concentrateur réduit le volume d'air, le RTO détruit les COV et les gaz de combustion restants peuvent être polis par un système DeNOx si les conditions du permis l'exigent.
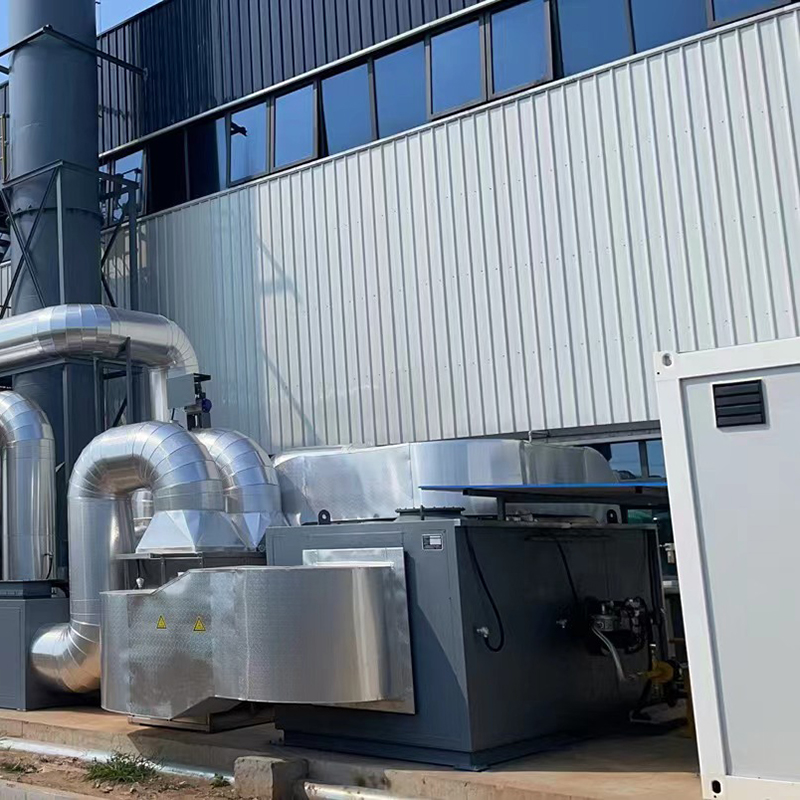 Concentrateur de zéolite combiné à un oxydant thermique régénératif Ce système intégré concentre les COV à faible concentration avant la destruction du RTO, réduisant ainsi le volume d'air et la demande de carburant. Il est idéal pour les projets qui pourraient nécessiter ultérieurement un polissage DeNOx pour respecter les limites strictes de NOx. Voir le produit →
La décision d’aménagement est généralement prise au cours de la phase d’ingénierie de base. Si les besoins en NOx sont connus à temps, l'équipe du projet peut agrandir la salle d'équipement, laisser une section de conduit droite pour l'injection de réactifs et les modules de catalyseur, et concevoir suffisamment d'espace d'accès pour la maintenance. Si le système DeNOx est introduit après l'installation du RTO, l'usine devra peut-être réorganiser les conduits, ajouter un réchauffeur ou trouver un endroit pour insérer un boîtier de catalyseur. Ces changements sont possibles, mais ils augmentent à la fois les coûts et les temps d'arrêt.
| Tableau 3 : Contrôle des émissions autonome par rapport à une conception coordonnée DeNOx et COV | |
| Conception autonome | Conception coordonnée |
| Chaque polluant réglementé est traité par un fournisseur indépendant. Le fournisseur RTO propose un brûleur ; le fournisseur DeNOx fournit un skid SCR. Les problèmes d'interface incluent une inadéquation de température, un espace de conduit manquant, une logique de contrôle conflictuelle et des calendriers de maintenance distincts. | L'oxydation des COV et le DeNOx sont inclus dans la même conception globale du système, avec des capteurs partagés, des transitions contrôlées entre les états de fonctionnement et une cheminée traitée comme un point d'émission unique. Cela produit moins d’arrêts et des rapports de conformité plus simples. |
Une approche intégrée améliore également le comportement des startups. Lors d'un démarrage à froid, un comburant de COV peut avoir besoin de temps pour atteindre la température ; pendant cette fenêtre, le catalyseur ou le système de réactifs ne doit pas fonctionner tant que la plage de température correcte n'est pas atteinte. Si les deux équipements sont contrôlés séparément, l'exploitant de l'installation doit coordonner les verrouillages manuellement. Lorsqu'ils sont conçus comme un seul système, la logique PLC peut gérer automatiquement le séquençage.
Aperçu clé : Le moyen le plus économique de traiter les COV et les NOx dans une seule installation consiste à concevoir ensemble l’ensemble du système de contrôle des émissions, car les performances du DeNOx dépendent fortement de la température, de la position et de la stratégie de contrôle de l’oxydant de COV.
Les projets DeNOx sont généralement achetés par un propriétaire d'usine, un entrepreneur EPC ou une entreprise d'ingénierie mécanique au nom de l'utilisateur final. Étant donné que le risque technique est élevé et que les conséquences d'un test d'acceptation échoué sont graves, l'acheteur doit évaluer le fabricant ou le fournisseur en fonction de ses capacités techniques, et non uniquement en fonction du prix. Un fournisseur DeNOx sérieux posera des questions sur la composition du combustible, la température de fonctionnement du comburant, le débit de gaz de combustion, la charge de poussière, la teneur en soufre et l'objectif réel de NOx ; une citation vague qui ignore ces détails entraîne souvent des problèmes de performances ultérieurement.
Si le système DeNOx est intégré à un projet de réduction des COV, le moyen le plus simple consiste à travailler avec un fabricant qui comprend les deux côtés du problème. L'entreprise à l'origine de cet article conçoit et construit des équipements de traitement des COV depuis plus de dix ans et fournit des systèmes RTO, RCO, de combustion catalytique, de concentrateur de zéolite et de récupération par adsorption pour les industries du revêtement, de la pétrochimie, de la pharmacie, de l'électronique, de l'impression et autres. C'est installation de fabrication couvre la production, l'assemblage et le contrôle qualité en interne, ce qui donne au client un point unique de responsabilité pour la fabrication mécanique et la livraison du système. C'est certificats d'entreprise inclure des qualifications en ingénierie environnementale et des certifications de système de gestion ISO, réduisant ainsi le risque de non-conformité des fournisseurs.
Lorsqu’il compare différents fournisseurs, l’acheteur doit considérer les promesses d’efficacité du DeNOx comme un point de départ et non comme une garantie. Le véritable test consiste à savoir si le fournisseur peut contrôler la température, le dosage des réactifs, le mélange et la surveillance dans les conditions du terrain. Un taux d'élimination théorique élevé ne signifie rien si la grille d'injection crée une répartition inégale ou si le catalyseur est surdimensionné par rapport à la vitesse réelle du gaz.
Lorsque le projet DeNOx est traité comme un actif d’exploitation à long terme, le coût d’exploitation annuel est souvent plus important que le coût d’investissement initial. Un système SNCR bon marché qui ne respecte pas une limite stricte de NOx peut forcer l'usine à ajouter du SCR plus tard, gaspillant ainsi l'investissement initial. Un système SCR correctement configuré donne généralement un résultat stable pendant cinq à dix ans si le catalyseur est surveillé et entretenu.
Aperçu clé : La décision d'achat doit être basée sur des données de conception éprouvées et sur le coût du cycle de vie, et non sur une courbe d'efficacité théorique, car la différence entre un démarrage en douceur et un long délai de mise en service vient souvent de la qualité de l'intégration technique.
Le catalyseur est le composant le plus sensible d’un système SCR DeNOx. Un catalyseur bien entretenu peut atteindre son efficacité d'élimination prévue pendant des années, mais des conditions de fonctionnement qui l'endommagent peuvent entraîner une baisse soudaine de ses performances. Les problèmes les plus courants sont l’empoisonnement, le frittage thermique, le dépôt de poussière et l’érosion mécanique. Chaque mode de défaillance ayant une cause profonde différente, le personnel de maintenance doit élaborer le plan d'inspection en fonction de la composition réelle des gaz de combustion et du fonctionnement de l'usine.
| Tableau 4 : Facteurs de dégradation du catalyseur DeNOx, effets et actions préventives | ||
| Facteur de dégradation | Effet sur le catalyseur ou le système | Action préventive |
| Intoxication au soufre | Sites actifs réduits, dépôts de sulfate d'ammonium | Contrôler l'entrée SO₂, maintenir la température au-dessus du point de rosée |
| Phosphore et métaux lourds | Désactivation permanente du catalyseur | Améliorer la filtration en amont du phosphore ou des composés métalliques |
| Blocage de la poussière et des particules | Chute de pression élevée, contact réduit avec les NOx | Installez un dépoussiéreur, un souffleur de suie ou un préfiltre de protection |
| Frittage thermique | Surface diminuée, activité moindre | Restez dans la limite de température du catalyseur, évitez une surchauffe rapide |
| Déséquilibre d’injection d’ammoniac | Glissement localisé ou élimination inégale des NOx | Vérifier périodiquement l'usure de la lance d'injection et vérifier la répartition du débit |
La maintenance quotidienne DeNOx commence par le système d'alimentation en réactifs. Le débit d'ammoniac doit être ajusté lorsque la charge de combustion change et la pression d'injection doit être vérifiée pour détecter les buses obstruées. Dans un système SNCR, une mauvaise atomisation est l’un des premiers signes de problème ; cela crée des gouttelettes plus grosses, un temps de réaction plus court et un glissement d'ammoniac plus élevé. Dans un système SCR, la distance d'évaporation et de mélange des réactifs doit être respectée, donc toute modification de la disposition des conduits doit être examinée par le fabricant DeNOx d'origine.
Les enregistrements de température doivent être vérifiés par rapport à la fenêtre recommandée par le fournisseur de catalyseur. Les catalyseurs SCR ne deviennent actifs qu'au-dessus d'une certaine température ; en dessous, la vitesse de réaction diminue rapidement. Si l'installation fonctionne souvent à charge partielle, la température des gaz de combustion peut chuter trop bas pour un DeNOx efficace. Dans ce cas, la solution opérationnelle pourrait consister à rediriger une partie des gaz chauds, à réduire l’excès d’air ou à contourner temporairement une section de récupération de chaleur lors du démarrage.
Une mesure régulière est essentielle. Une usine doit suivre les NOx à l’entrée, les NOx à la sortie, le débit de réactif, la température des gaz de combustion, la chute de pression et le glissement d’ammoniac. Lorsque la chute de pression augmente de 20 à 30 % au-dessus de la ligne de base, le catalyseur ou l'échangeur de chaleur accumule probablement de la poussière. Lorsque la fuite d'ammoniac commence à augmenter sans aucun changement dans le débit de réactif, le catalyseur peut perdre de son activité ou la répartition du gaz peut être inégale.
Pour les usines qui exploitent déjà des équipements de traitement des COV, les calendriers de maintenance peuvent être combinés. Le brûleur comburant doit être vérifié en même temps que la grille d'injection DeNOx, le module catalyseur peut être remplacé lors d'un arrêt planifié du RTO et le système de surveillance continue des émissions peut être calibré selon un calendrier commun. Cela réduit les temps d’arrêt et évite les mobilisations répétées de l’équipage.
Aperçu clé : Les performances DeNOx ne sont pas seulement un problème de conception ; c'est aussi une discipline opérationnelle, et les usines qui tiennent des registres de température, de réactif, de chute de pression et de fuite d'ammoniac sont celles qui réussissent les inspections environnementales avec moins de surprises.
DeNOx fait référence à l'élimination des oxydes d'azote des gaz de combustion ou des gaz d'échappement des procédés. Le mot est couramment utilisé pour désigner tout équipement ou méthode réduisant les émissions de NO et de NO₂, y compris l'optimisation de la combustion, la SCR, la SNCR, l'absorption humide et l'adsorption sèche.
Vous avez besoin de DeNOx si votre permis d'émission local fixe une limite de NOx et que votre usine ne peut pas respecter cette limite en utilisant uniquement le contrôle de la combustion. Les installations équipées de chaudières, d'oxydants thermiques, d'incinérateurs de déchets, de fours à verre et de certains processus chimiques sont les plus susceptibles de nécessiter un système DeNOx dédié.
Un RTO élimine les COV par oxydation à haute température. Au cours du même processus de combustion, des oxydes d'azote peuvent se former dans le brûleur. Si les NOx doivent être réduits davantage, l'usine peut ajouter du SNCR à l'intérieur ou immédiatement après la chambre de combustion, ou installer un SCR en aval à la température de gaz appropriée. Les deux systèmes fonctionnent en partenariat : RTO gère les hydrocarbures, DeNOx gère les oxydes d'azote.
La SCR utilise un catalyseur pour accélérer la réaction entre les NOx et un agent réducteur entre 250 et 420 °C, ce qui donne un taux d'élimination élevé de 80 à 95 %. SNCR n'utilise pas de catalyseur ; il injecte le réactif directement dans une zone chaude entre 850 et 1 100 °C, ce qui donne un taux d'élimination inférieur de 40 à 70 %. La SCR est plus efficace mais coûte plus cher à installer et à entretenir.
Oui, c'est possible dans la plupart des cas, mais la mise à niveau nécessite de vérifier l'espace des conduits, la température du gaz, les positions d'installation accessibles et les verrouillages de commande. Si l'échappement est déjà en dessous de la fenêtre de température SCR, un réchauffeur peut être nécessaire. L'ajout de DeNOx à une ligne existante coûte généralement plus cher que sa conception avec le système COV d'origine.
Le SNCR fonctionne mieux entre 850°C et 1 100°C. En dessous de 850°C, la réaction devient lente et la fuite d'ammoniac augmente ; au-dessus de 1 100 °C, l’ammoniac peut s’oxyder en NOx, réduisant ainsi l’efficacité globale de l’élimination. La température optimale est généralement confirmée lors de la mise en service avec des ajustements de la grille d'injection.
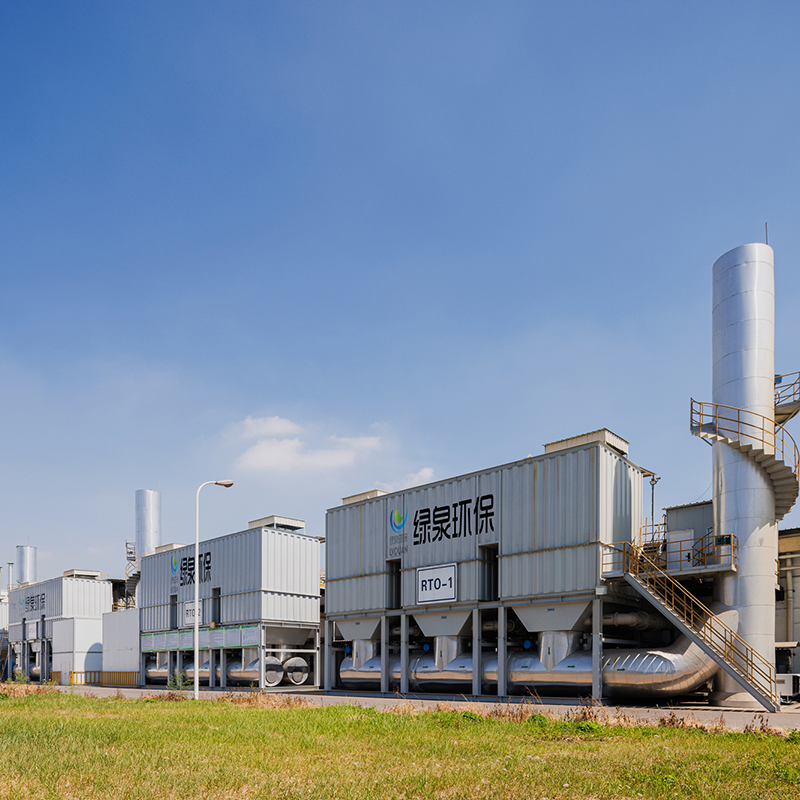
Aperçu du RTO de type tour L'oxydant thermique régénératif (RTO) est un équipement de traitement des gaz à déchets organiques qui comb...
Voir les détails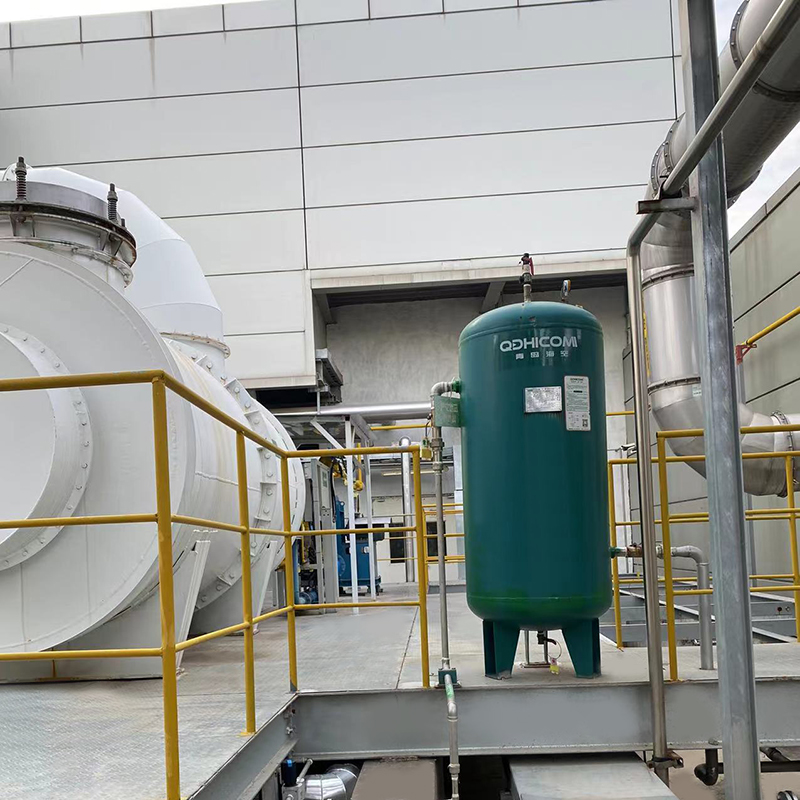
Aperçu L'équipement d'incinération à haute température à combustion directe, abrégée comme à, utilise la chaleur générée par la c...
Voir les détails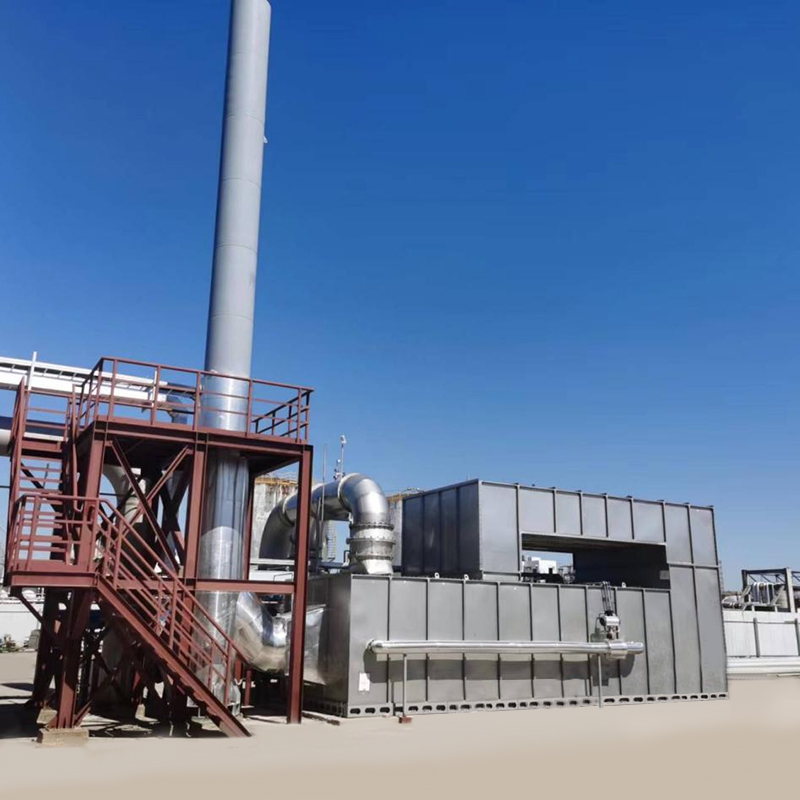
Aperçu La combustion catalytique est une méthode de purification qui utilise des catalyseurs pour oxyder et décomposer les substances combu...
Voir les détails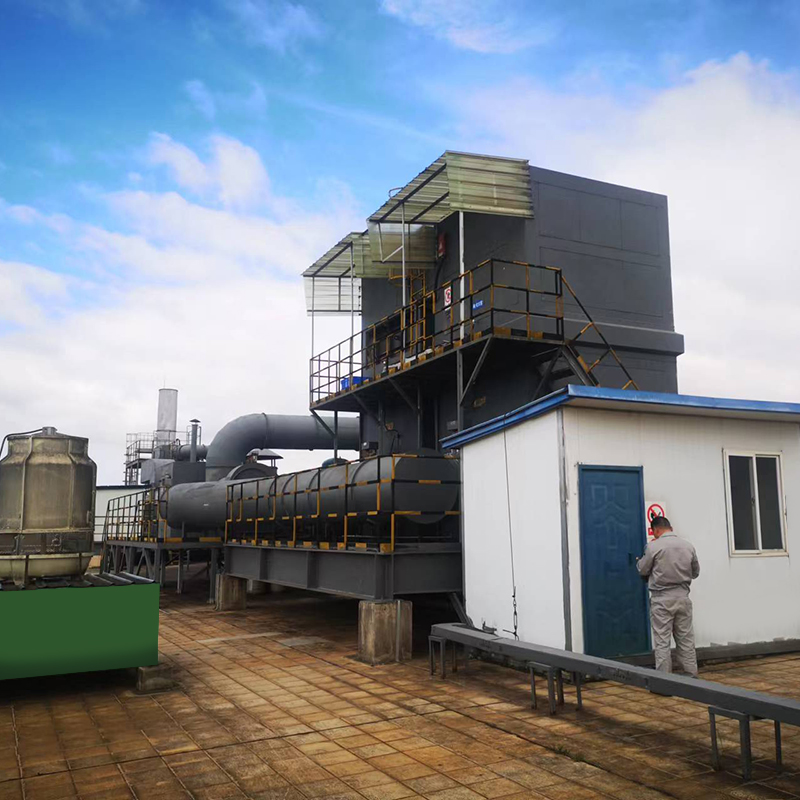
Aperçu Le stockage thermique oxydation catalytique (oxydant catalytique régénératif / RCO) est un équipement de traitement des gaz déchets ...
Voir les détails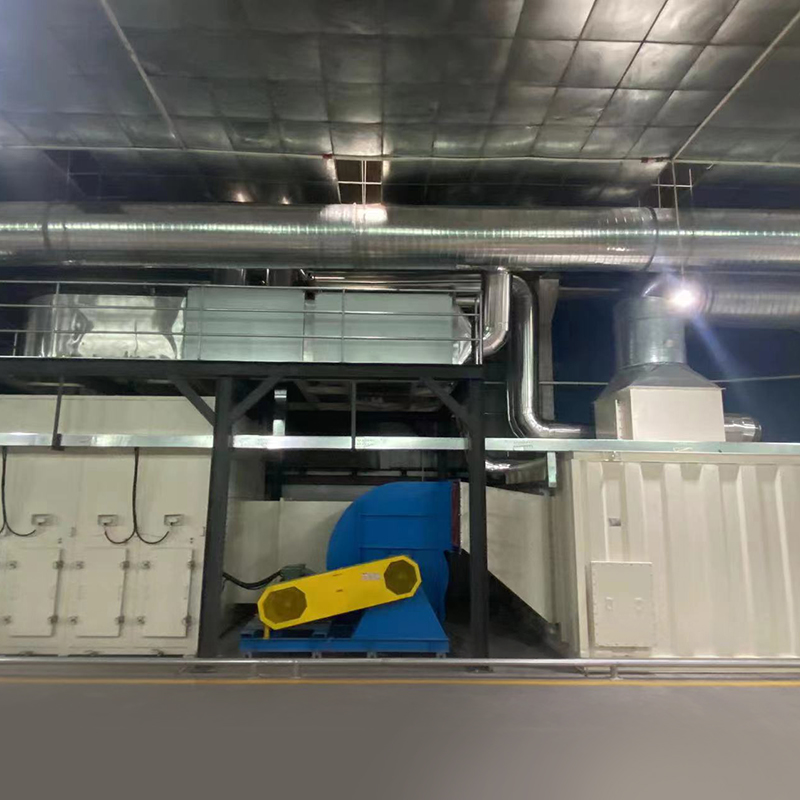
Présentation de la plaque tournante de zéolite à la fréquence variable La plaque tournante de la concentration en zéolite de notre entrepri...
Voir les détails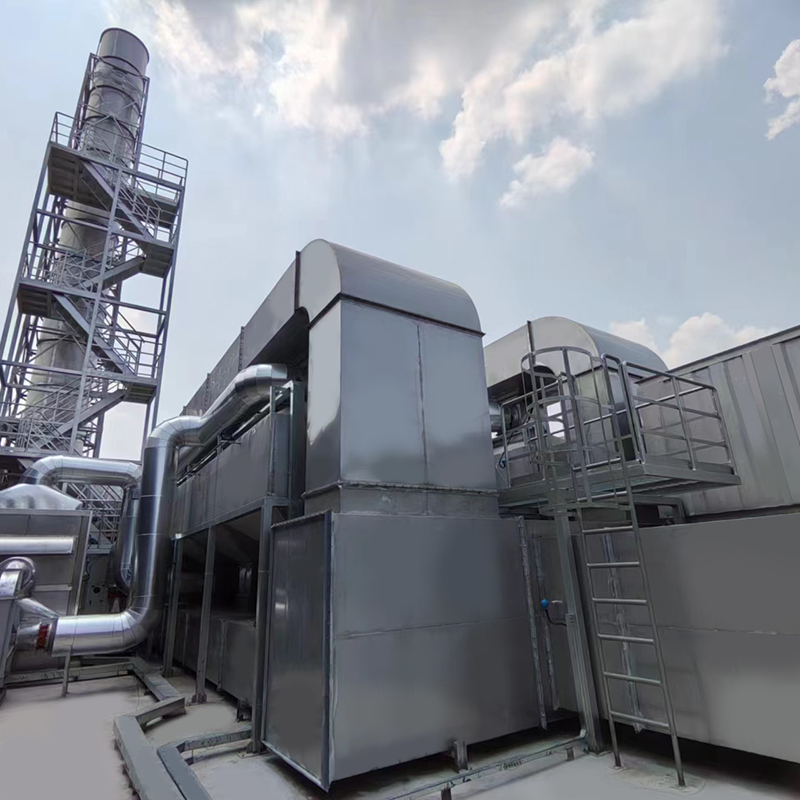
Aperçu du dispositif de récupération de purification du solvant organique de carbone activé Le système de récupération de purification ...
Voir les détails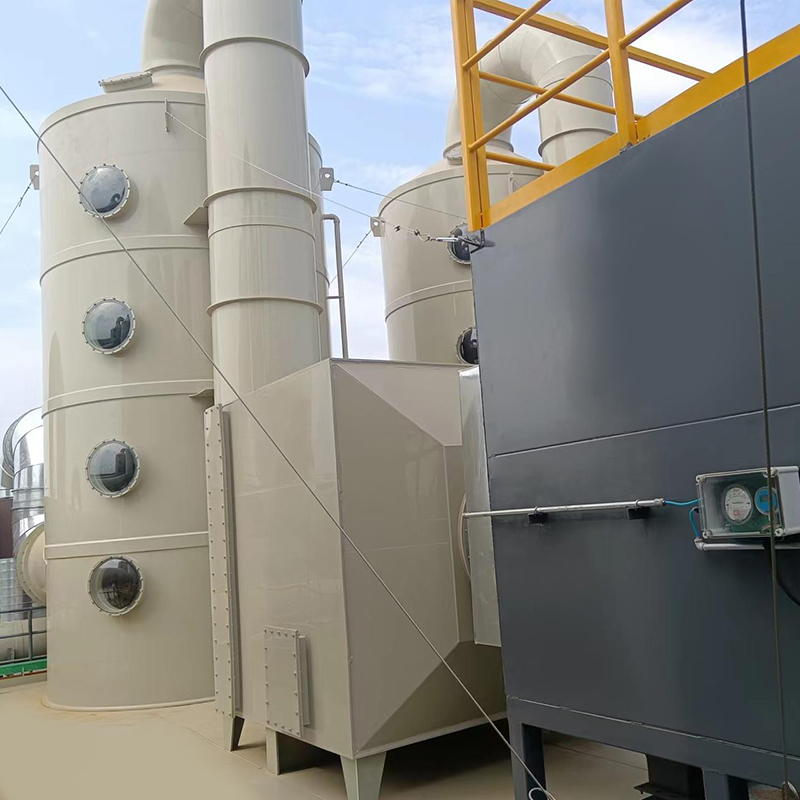
Aperçu L'équipement de purification et de récupération du carbone de particules de gaz organique VOC-ACA est utilisée pour l'abso...
Voir les détails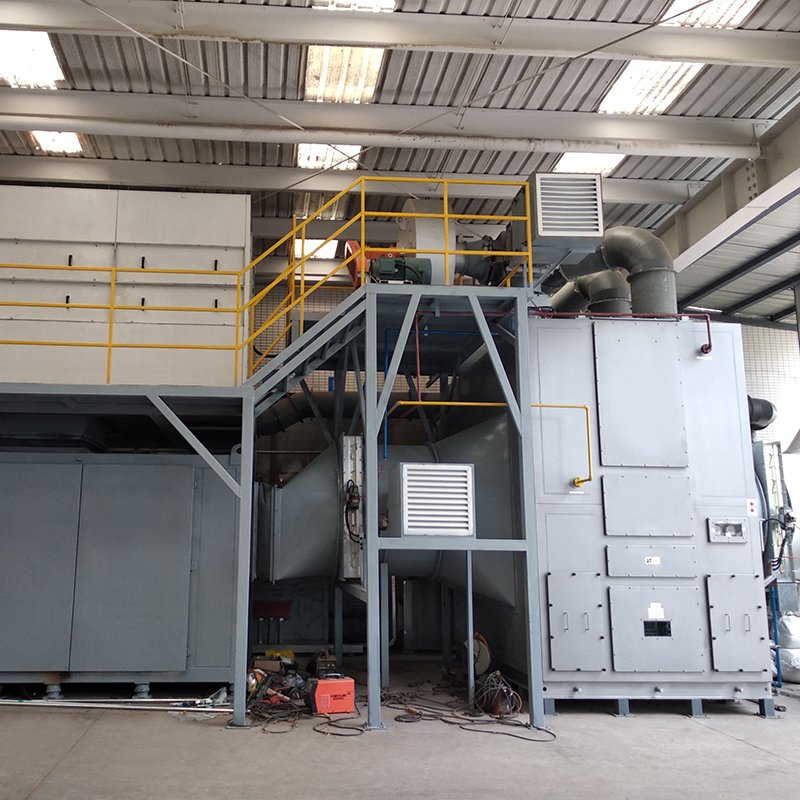
Le concept de l'ensemble complet d'équipement Le but de l'utilisation de l'adsorption de zéolite du tambour rotatif pou...
Voir les détails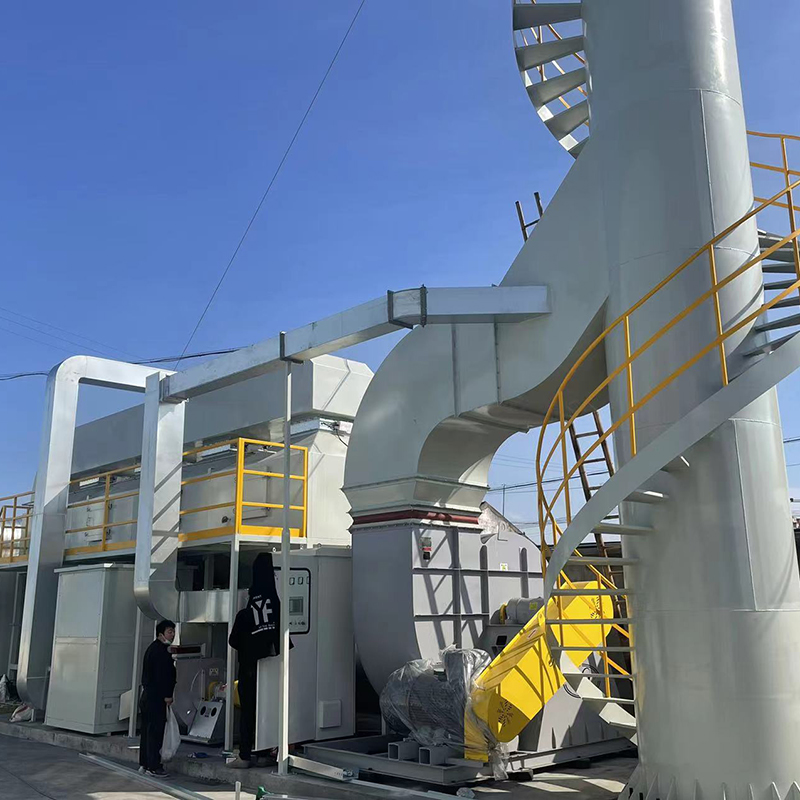
L'équipement de purification catalytique de l'adsorption voc-cft-co L'équipement de purification catalytique de l'adsor...
Voir les détails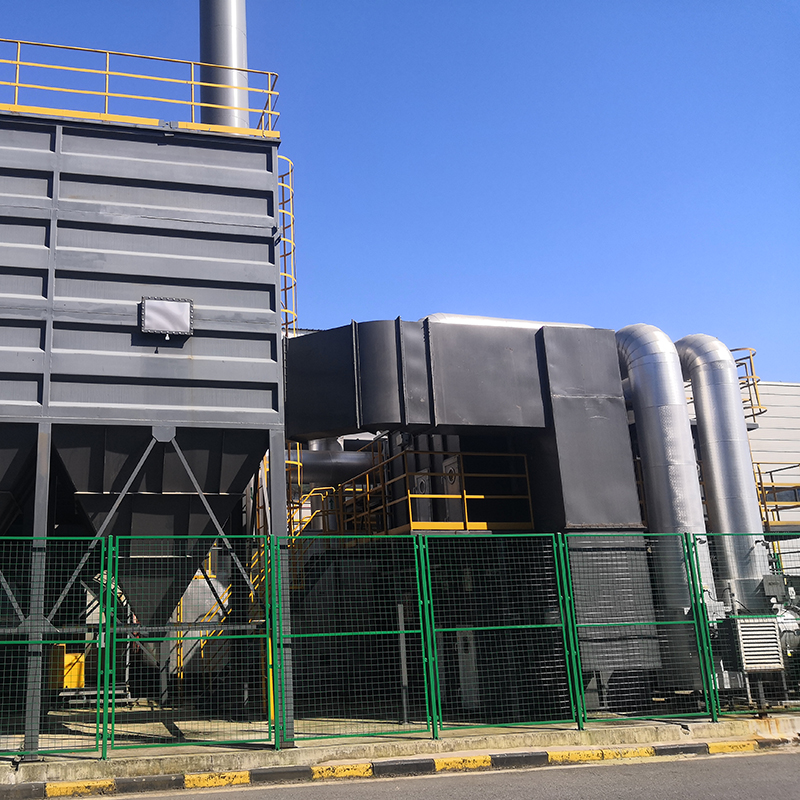
Le concept d'équipement d'incinération à haute température combustion à roue zéolite à haute température Le but de l'utilisa...
Voir les détailsMOBILE
Mode d'emploi
Droits d'auteur © LV Quan Environmental Protection Engineering Technology Co., Ltd.
