
 English
 русский
 Français
 Español
 عربى

Équipement d'incinération à haute température LQ-RTO à haute température
Équipement
Aperçu du RTO de type tour L'oxydant thermique régénératif (RTO) est un équipement de traitement des gaz à déchets organiques qui comb...
Voir les détails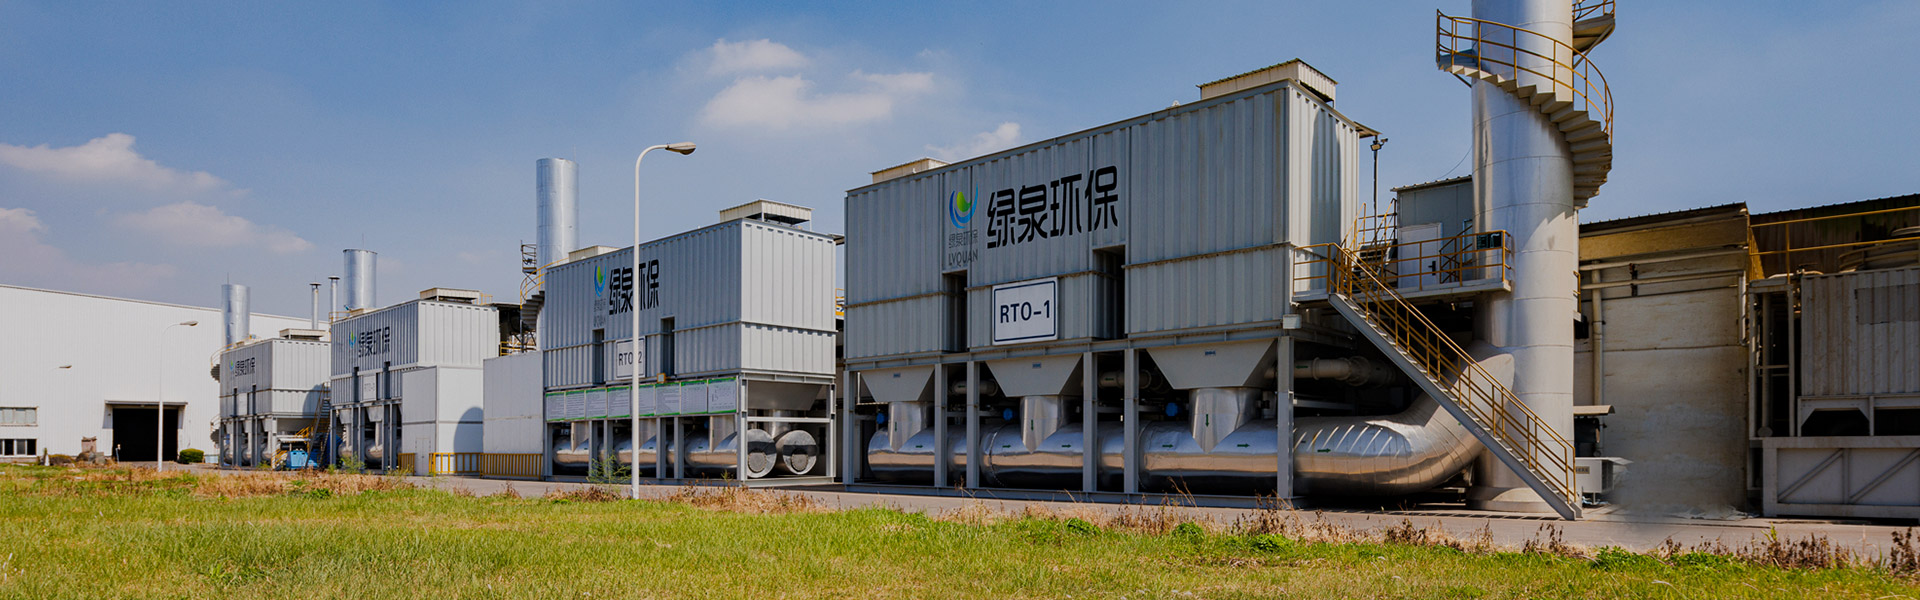
Content
A Concentrateur de COV est un dispositif industriel de contrôle de la pollution de l'air qui capture les émissions diluées de composés organiques volatils (COV) provenant des flux d'échappement des procédés et les concentre dans un flux d'air plus petit et plus concentré avant de les envoyer vers une unité de destruction en aval telle qu'un oxydant thermique régénératif (RTO) ou un oxydant catalytique. Le principal avantage : il peut réduire le volume d’air nécessitant un traitement jusqu’à 95 %, réduisant ainsi considérablement les coûts d’énergie et d’exploitation.
Concrètement, si une installation rejette 100 000 m³/h d’air contenant 300 mg/m³ de COV, un concentrateur peut comprimer cette charge polluante en seulement 5 000 à 10 000 m³/h à 3 000 à 6 000 mg/m³, soit un rapport de concentration de 10 : 1 à 20 : 1. Ce flux concentré est beaucoup plus économique à incinérer ou à oxyder que l'échappement dilué d'origine.
Les concentrateurs de COV constituent un pont essentiel entre les technologies de rejet industriel brut et les technologies de destruction finale. Leur rôle s'étend sur trois fonctions clés :
Les oxydants thermiques sont coûteux à faire fonctionner à de faibles concentrations de COV car un carburant supplémentaire est nécessaire. En concentrant les COV à des niveaux proches ou supérieurs au seuil de combustion auto-entretenue (généralement 25 % de la limite inférieure d'explosivité), les concentrateurs permettent aux comburants de fonctionner avec peu ou pas de combustible auxiliaire. Cela seul peut réduire les coûts énergétiques d’exploitation de 60 à 80 % par rapport au traitement direct du flux brut dilué.
Les réglementations environnementales telles que les normes nationales d'émission pour les polluants atmosphériques dangereux (NESHAP) de l'EPA des États-Unis, la norme GB 37822-2019 de la Chine et la directive sur les émissions industrielles de l'UE fixent des limites strictes d'émission de COV. Un système de concentrateur associé à un oxydant permet régulièrement d'obtenir efficacités de destruction et d’élimination (DRE) supérieures à 99 % , ce qui rend la conformité réalisable même pour les flux d'échappement de gros volumes et à faible concentration.
Les concentrateurs agissent également comme tampons de prétraitement. En adsorbant et en lissant les pointes de COV avant qu’elles n’atteignent le comburant, ils protègent les équipements en aval des pics de concentration dommageables et améliorent la stabilité globale du système.
Les trois technologies dominantes diffèrent par le milieu du rotor, la conception du flux d'air et l'application cible. Comprendre chaque type est essentiel avant d’évaluer un système.
La technologie la plus largement déployée. Un rotor en nid d'abeille imprégné de zéolite hydrophobe tourne en continu à travers les zones d'adsorption, de désorption et de refroidissement. L'air de traitement circule à travers la zone d'adsorption, les COV sont capturés et un petit flux d'air chaud les désorbe dans la zone de désorption, produisant ainsi un résultat concentré.
Utilise des lits de fibres de charbon actif dans une configuration à lit rotatif ou fixe. L'ACF a une capacité d'adsorption plus élevée pour les COV à faible concentration que le charbon actif granulaire et peut gérer un spectre plus large de composés, y compris certains COV polaires.
Utilise deux ou plusieurs lits fixes d'adsorbant (zéolite ou charbon actif) qui alternent entre les cycles d'adsorption et de régénération. Ces systèmes sont mécaniquement plus simples mais nécessitent plus d'encombrement et un timing de cycle minutieux pour maintenir une production continue.
| Type | Rapport de concentration | Idéal pour | Limite clé |
|---|---|---|---|
| Rotor de zéolite | 10:1 – 20:1 | COV apolaires à grand volume | Une humidité élevée réduit l’efficacité |
| Rotor ACF | Jusqu'à 15:1 | Solvants polaires, flux de COV mixtes | Risque d'incendie, coût plus élevé |
| Lit fixe | Jusqu'à 10:1 | Récupération de solvants, débits plus faibles | Grande empreinte, cycle de lots |
La sélection du bon concentrateur de COV nécessite d'adapter les capacités du système à vos caractéristiques d'échappement spécifiques et à vos objectifs opérationnels. Les paramètres suivants sont des entrées non négociables pour toute évaluation appropriée :
Avant de contacter un fournisseur, rassemblez :
Connaissez la limite d'émission que vous devez respecter, exprimée en concentration en sortie (mg/m³), en taux d'émission massique (kg/h) ou en efficacité globale d'élimination (%). Cela détermine le DRE minimum requis et aide à dimensionner la combinaison concentrateur-oxydant de manière appropriée. La plupart des juridictions exigent désormais une élimination globale de ≥95 % des COV ; beaucoup nécessitent ≥99 %.
Tous les COV ne s’adsorbent pas de la même manière sur la zéolite. Les composés ayant des points d’ébullition très bas (par exemple le méthane, l’éthane) ne s’adsorbent pas efficacement sur les rotors zéolitiques. Les solvants hautement polaires comme le méthanol peuvent nécessiter un support ACF. Demandez toujours au fournisseur des données d’isotherme d’adsorption ou des résultats de tests pilotes pour votre mélange de COV spécifique.
Le coût du capital n’est qu’une partie du tableau. Évaluer :
Demandez des installations de référence dans votre secteur avec des profils d'échappement similaires. Demandez des données de test de pile tierces démontrant les performances réelles du DRE, et pas seulement les spécifications de conception. Des fournisseurs de premier plan tels que Dürr, Anguil, Munters et Seibu Giken publient à cet effet des études de cas documentées.
Il n’existe pas de « meilleur » concentrateur de COV : le système optimal dépend de l’application. Cependant, les systèmes les plus performants partagent plusieurs caractéristiques mesurables :
Pour les lignes de revêtement automobile à grande échelle ou les gaz d'échappement de la fabrication de produits électroniques (généralement 50 000 à 300 000 m³/h), les systèmes de rotor en zéolite de fabricants comme Dürr ou Munters sont largement comparés. Pour les applications pharmaceutiques ou chimiques spécialisées avec des mélanges de solvants complexes, les systèmes à base d'ACF offrent souvent une élimination supérieure sur une plage de points d'ébullition plus large.
Même le concentrateur de COV le mieux conçu ne fonctionnera pas correctement s'il ne fonctionne pas correctement. Les pratiques suivantes sont standard dans les installations hautes performances :
Les concentrateurs de COV sont conçus pour flux dilués, généralement 100 à 2 000 mg/m³ . Pour des concentrations supérieures à 3 000–5 000 mg/m³, l’oxydation directe sans concentration est généralement plus économique. En dessous de 50 mg/m³, l'efficacité de l'adsorption peut être marginale et des technologies alternatives doivent être évaluées.
Oui, à condition que le milieu adsorbant soit compatible avec tous les composés présents. Les rotors zéolites gèrent bien la plupart des solvants aromatiques, aliphatiques et cétoniques. Pour les flux contenant des proportions importantes de solvants polaires (méthanol, éthanol, MEK), un média ACF ou un rotor mixte peut être nécessaire. Fournissez toujours une liste complète des solvants au concepteur de votre système.
Les coûts d'investissement varient considérablement en fonction du volume et de la configuration du flux d'air. À titre de référence approximative : un concentrateur à rotor de zéolite pour une application de 50 000 m³/h coûte généralement entre 300 000 $ et 700 000 $ US installé , à l'exclusion du comburant en aval. Les systèmes de 200 000 m³/h peuvent dépasser 1,5 million de dollars. Cependant, les économies de carburant résultant d’un fonctionnement réduit du comburant offrent généralement des périodes de récupération de 2 à 5 ans par rapport au traitement direct du flux brut.
Non. Un épurateur utilise un liquide pour absorber ou neutraliser les polluants et est généralement utilisé pour les gaz inorganiques (HCl, SO₂, NH₃) ou les COV solubles dans l’eau. Un concentrateur utilise un adsorbant solide pour capturer et concentrer les COV en vue d'une destruction thermique ultérieure. Ils s’attaquent à différents polluants et fonctionnent selon des principes totalement différents.
Non. Un concentrateur capte et concentre les COV — il ne les détruit pas. La destruction est effectuée par une unité en aval telle qu'un RTO, un oxydant catalytique ou un oxydant thermique. Le concentrateur et l’oxydant fonctionnent toujours comme un système couplé. L'intérêt du concentrateur réside dans la réduction de la taille et des coûts d'exploitation de cette étape de destruction en aval.
Dans des conditions normales de fonctionnement, avec une préfiltration appropriée et sans contamination chimique, les rotors en zéolite durent généralement 8 à 12 ans . L'exposition aux silicones, aux particules lourdes ou aux composés polymères à point d'ébullition élevé peut réduire considérablement la durée de vie. Des tests réguliers de capacité d'adsorption, au moins une fois par an, constituent le meilleur moyen de suivre l'état du rotor et de planifier son remplacement de manière proactive.
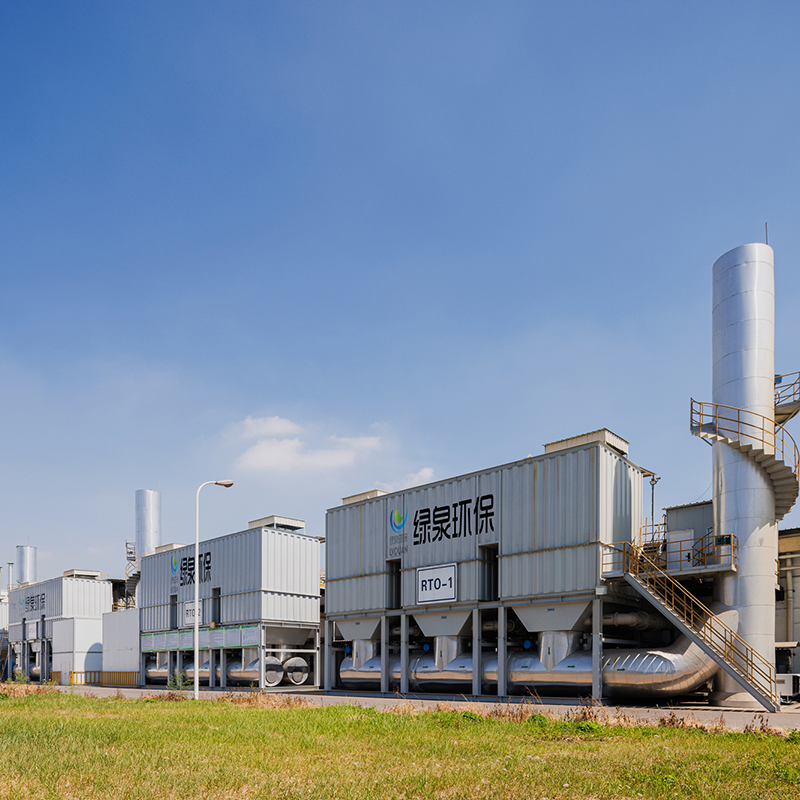
Aperçu du RTO de type tour L'oxydant thermique régénératif (RTO) est un équipement de traitement des gaz à déchets organiques qui comb...
Voir les détails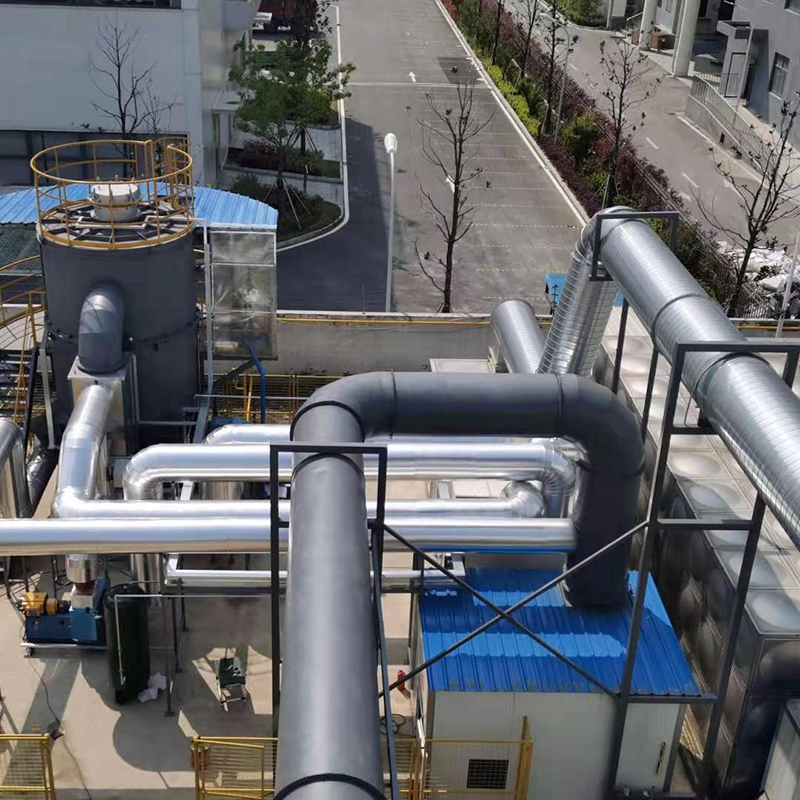
Aperçu du RTO de type tour Notre entreprise propose deux types de RTO rotatifs, qui sont le RTO rotatif et le RTO multi-ballve en baril uni...
Voir les détails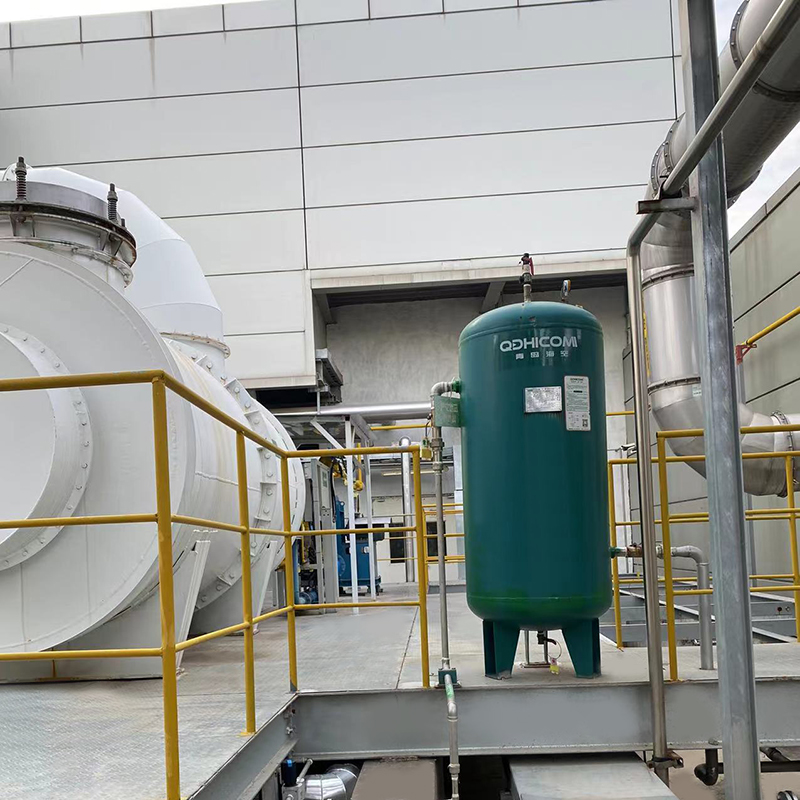
Aperçu L'équipement d'incinération à haute température à combustion directe, abrégée comme à, utilise la chaleur générée par la c...
Voir les détails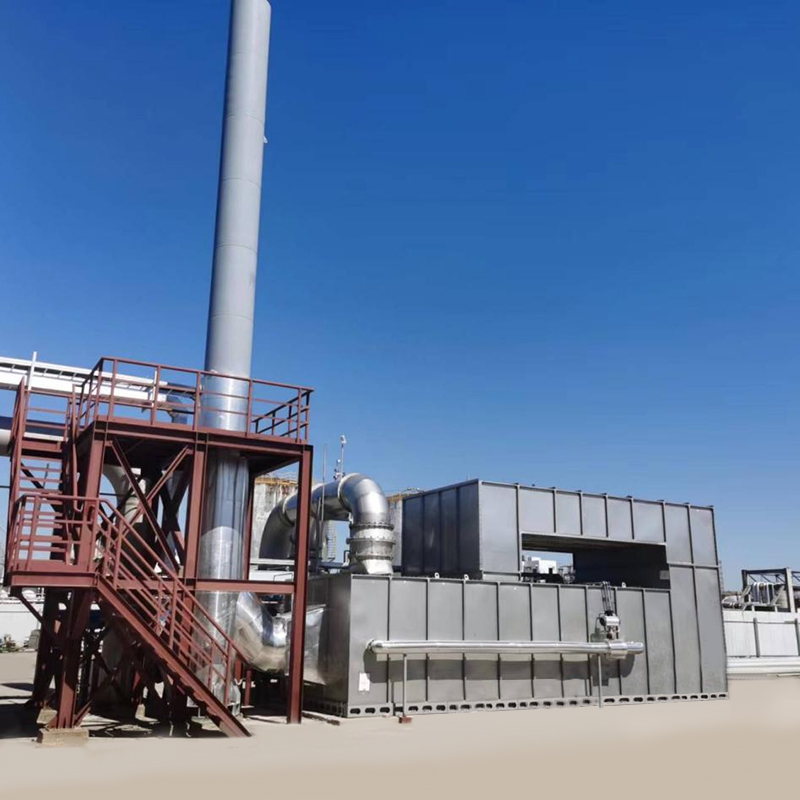
Aperçu La combustion catalytique est une méthode de purification qui utilise des catalyseurs pour oxyder et décomposer les substances combu...
Voir les détails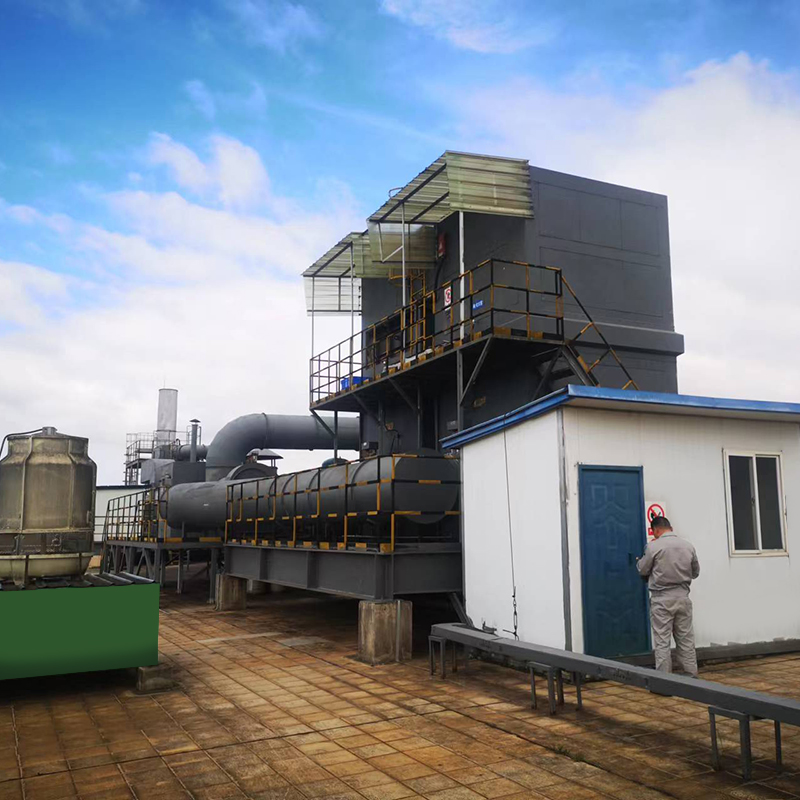
Aperçu Le stockage thermique oxydation catalytique (oxydant catalytique régénératif / RCO) est un équipement de traitement des gaz déchets ...
Voir les détails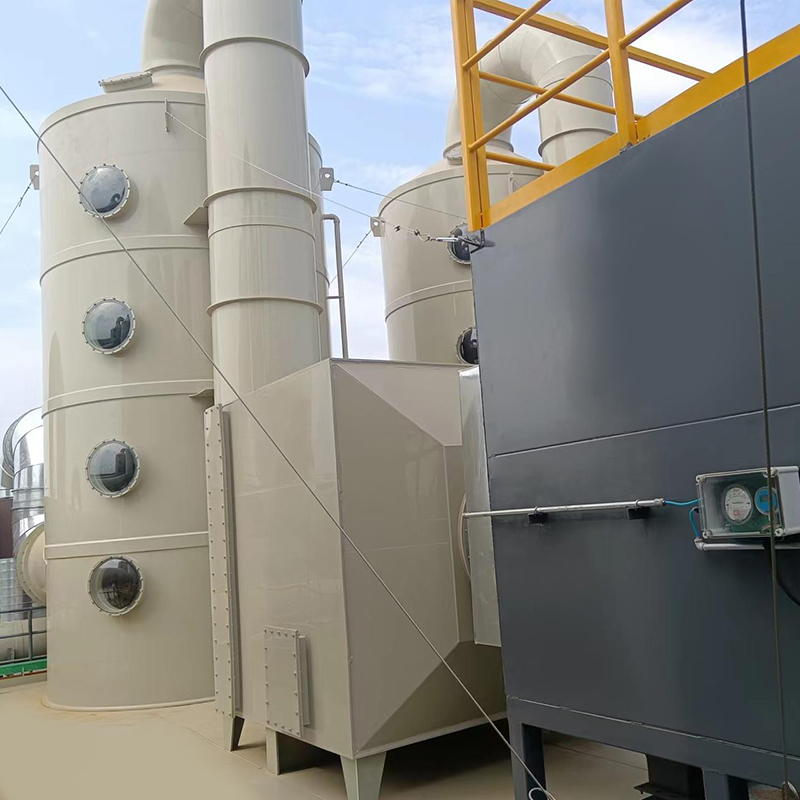
Aperçu L'équipement de purification et de récupération du carbone de particules de gaz organique VOC-ACA est utilisée pour l'abso...
Voir les détails
Aperçu Les fours d'incinération des déchets solides sont des équipements essentiels dans la gestion des déchets solides, conçus po...
Voir les détails
Concept de système RTO à roue zéolite En utilisant la roue de zéolite pour adsorber les gaz déchets organiques, la faible concentration et ...
Voir les détails
Concept de combustion catalytique de roue rotative zéolite comme ensemble d'équipement Dans le processus combiné de traitement des gaz...
Voir les détails
Aperçu Le principe d'élimination de la poussière humide utilise le processus de capture et de séparation des particules de poussière d...
Voir les détailsMOBILE
Mode d'emploi
Droits d'auteur © LV Quan Environmental Protection Engineering Technology Co., Ltd.
