
 English
 русский
 Français
 Español
 عربى

Équipement d'incinération à haute température LQ-RTO à haute température
Équipement
Aperçu du RTO de type tour L'oxydant thermique régénératif (RTO) est un équipement de traitement des gaz à déchets organiques qui comb...
Voir les détails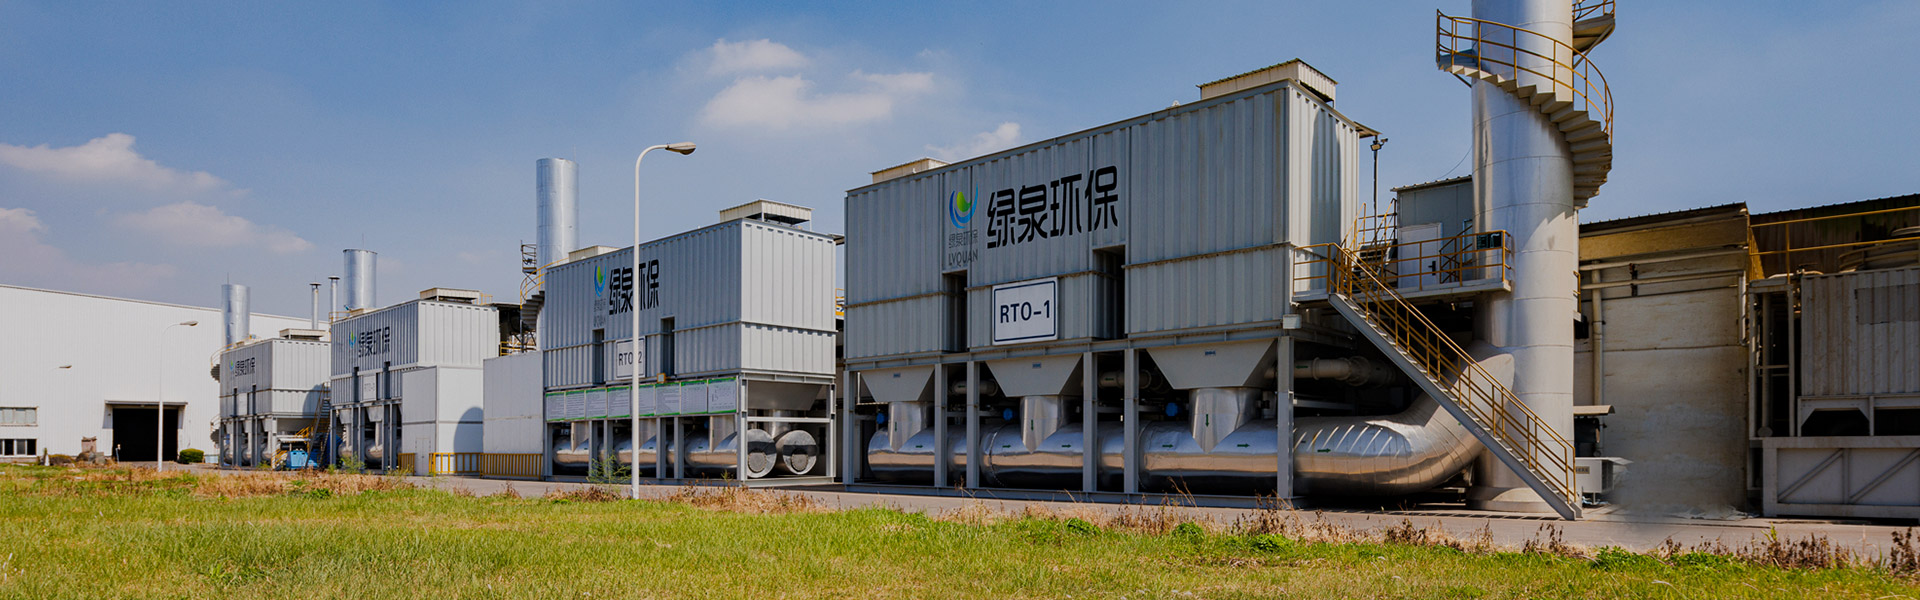
Content
À six heures du matin, lorsqu'une ligne de revêtement démarre dans une usine de meubles, le premier air qui atteint la cheminée dégage une odeur âcre et sucrée que les voisins reconnaissent bien avant le directeur de l'usine. Les composés responsables ne sont pas exotiques. Il s’agit du toluène, du xylène, de l’acétate d’éthyle, de l’acétate de butyle, de l’acétone et d’une poignée d’autres solvants qui apparaissent sur presque toutes les listes de solvants industriels. C’est la réponse pratique à la question de savoir quels sont les véritables exemples de composés volatils : pour une usine, ce sont généralement des solvants ordinaires, et le mélange exact dans le conduit d’échappement décide quelle technologie de réduction fonctionnera et laquelle échouera silencieusement après dix-huit mois de service.
Cet article prend la question au sérieux et y répond en trois niveaux. Premièrement, il explique ce qui rend un composé volatil dans un sens mesurable. Deuxièmement, il répertorie des exemples concrets de composés volatils regroupés par famille chimique, par produit courant et par procédé industriel. Troisièmement, et c'est le plus important pour quiconque achète ou spécifie un équipement de traitement, il montre comment l'identité de ces composés détermine le choix de la technologie, les coûts d'exploitation, la classification de sécurité et les risques de maintenance à long terme.
Si vous êtes un ingénieur en environnement, un directeur d'usine ou un spécialiste des achats qui compare les offres d'un fabricant d'équipement COV, la liste des composés ne constitue pas une lecture de base. C'est le dossier de conception.
Les composés spécifiques présents dans votre flux d'échappement, et non la seule concentration totale de COV, déterminent quelle voie de réduction est techniquement viable et économiquement défendable.
La volatilité n’est pas une propriété oui ou non. Il s'agit d'une position sur une échelle, et l'échelle est définie par la pression de vapeur et le point d'ébullition. Un composé est considéré comme volatil lorsqu’une fraction significative de celui-ci quitte la phase liquide ou solide et entre dans la phase gazeuse à température ambiante ordinaire. La pression de vapeur est le nombre qui décrit directement cette tendance : un liquide avec une pression de vapeur de 30 kPa à 25 °C s'échappe dans l'air environ trente fois plus vite qu'un liquide avec une pression de vapeur de 1 kPa dans les mêmes conditions.
Différents régulateurs fixent la limite à différents endroits, et cela est important sur le plan commercial car la définition détermine quels solvants relèvent des règles d'autorisation et de déclaration des émissions.
La conséquence pratique est que deux usines utilisant le même solvant peuvent déclarer des charges de COV différentes selon la juridiction, et qu'un solvant exempté de déclaration sur un marché peut être entièrement réglementé sur un autre. Pour la conception des équipements, l'échelle de pression de vapeur est plus utile que l'étiquette réglementaire, car la pression de vapeur, la température et le mouvement de l'air déterminent ensemble la quantité de solvant qui atteint réellement le conduit.
Concevez toujours l'équipement de réduction en fonction de la pression de vapeur et de la plage d'ébullition du mélange de solvants réel, car les définitions réglementaires varient selon le marché, mais pas le comportement physique.
Les familles chimiques se comportent différemment dans un conduit d’évacuation, et regrouper les exemples par famille est le moyen le plus rapide de prédire quelle voie de traitement sera appropriée. Les hydrocarbures aromatiques, par exemple, sont lourds, souvent toxiques et fréquemment soumis à des limites strictes de cheminée. Les solvants oxygénés sont miscibles à l’eau et brûlent proprement, ce qui les rend favorables à l’oxydation catalytique mais difficiles à éliminer avec des épurateurs à eau. Les solvants halogénés détruisent les catalyseurs et créent des gaz acides qui doivent être épurés en aval.
Le tableau ci-dessous rassemble des exemples représentatifs de composés volatils dans les familles qui apparaissent le plus souvent dans les documents d'autorisation industrielle et les évaluations d'impact environnemental.
| Famille chimique | Exemples représentatifs | Point d'ébullition typique | Où il apparaît habituellement | Voie commune de réduction |
|---|---|---|---|---|
| Hydrocarbures aromatiques | Benzène, toluène, xylène, éthylbenzène, triméthylbenzène | 80 à 170 °C | Encres d'imprimerie, peintures, procédés pétrochimiques, adhésifs | Oxydation thermique régénérative, adsorption sur charbon actif |
| Solvants oxygénés | Méthanol, éthanol, isopropanol, acétone, méthyléthylcétone, acétate d'éthyle | 56 à 83 °C | Enduction, synthèse pharmaceutique, nettoyage électronique, impression flexographique | Oxydation catalytique, oxydation thermique, adsorption |
| Hydrocarbures halogénés | Dichlorométhane, trichloroéthylène, perchloroéthylène, chlorobenzène | 40 à 132 °C | Dégraissage des métaux, extraction pharmaceutique, nettoyage à sec | Oxydation thermique avec lavage alcalin en aval |
| Hydrocarbures aliphatiques | Hexane, heptane, cyclohexane, éther de pétrole | 69 à 98 °C | Adhésifs, transformation du caoutchouc, extraction d'huile végétale | Adsorption sur charbon actif, oxydation thermique |
| Aldéhydes et cétones | Formaldéhyde, acétaldéhyde, acroléine, cyclohexanone | Moins 19 à 155 °C | Production de résine, pressage de panneaux de bois, liants de fonderie | Oxydation thermique, oxydation catalytique |
| Esters et éthers | Acétate de butyle, acétate d'éther méthylique de propylène glycol, éther méthyltert-butylique, tétrahydrofuranne | 55 à 146 °C | Revêtement de canettes, encres d'emballage, traitement pharmaceutique | Adsorption, oxydation thermique régénérative |
| Terpènes et substances volatiles naturelles | Fractions de limonène, alpha-pinène, isoprène, térébenthine | 34 à 176 °C | Transformation du bois, arômes alimentaires, impression avec des encres biosourcées | Biofiltration pour faibles charges, oxydation thermique pour charges élevées |
| Organiques soufrés et azotés | Méthanethiol, sulfure de diméthyle, pyridine, diméthylformamide | 6 à 153 °C | Pâtes et papiers, synthèse pharmaceutique, vulcanisation du caoutchouc | Oxydation thermique avec lavage, criblage minutieux du catalyseur |
Deux mises en garde s'appliquent à tout tableau de ce type. Premièrement, le point d’ébullition est un indicateur pratique de la volatilité, mais ce n’est pas la même chose ; un composé peut avoir un point d'ébullition modéré tout en produisant une concentration de vapeur importante dans un espace de travail chaud et bien ventilé. Deuxièmement, les véritables flux d’échappement ne sont presque jamais constitués de composés uniques. Une seule ligne de presse hélio peut libérer simultanément de l'éthanol, de l'acétate d'éthyle, de l'isopropanol et une petite fraction d'éthers de glycol à point d'ébullition plus élevé, et le système de traitement doit traiter l'ensemble du mélange plutôt que la moyenne.
Lorsqu'un projet passe de l'étape de faisabilité à la conception détaillée, la liste des composés est généralement réduite à trois ou quatre espèces représentatives, souvent appelées composés marqueurs, et l'équipement est dimensionné en fonction du pire des cas.
Regroupez votre flux d'échappement en familles chimiques avant de sélectionner l'équipement, car les familles partagent des modes de défaillance et des voies de réduction appropriées.
L’exposition des ménages est un rappel utile que la volatilité est un élément normal de la chimie plutôt qu’une anomalie industrielle. L'odeur d'un intérieur de voiture neuf, l'odeur âcre d'un marqueur permanent et l'odeur dégagée par une orange fraîchement pelée sont toutes le résultat du même processus physique : des composés quittent une surface solide ou liquide et pénètrent dans l'air.
Les exemples nationaux courants comprennent :
Les concentrations intérieures mesurées de COV totaux dans les bâtiments résidentiels nouvellement meublés peuvent atteindre plusieurs centaines de microgrammes par mètre cube et, dans les espaces mal ventilés, forment un fond persistant. Il ne s’agit pas simplement d’un sujet de santé nationale. C'est également la raison pour laquelle les producteurs de panneaux de bois, les fabricants de meubles et les fournisseurs de revêtements de sol sont confrontés à des classes d'émission de formaldéhyde et à des exigences en matière d'étiquetage des produits, et cela explique pourquoi tant d'usines installent des systèmes d'extraction et de traitement aux étapes de pressage et de revêtement plutôt que de compter sur une ventilation générale.
Les mêmes composés qui provoquent des plaintes concernant l’air intérieur des maisons sont ceux qui déterminent les limites d’émission et les exigences de traitement dans les usines de meubles, de panneaux et de revêtements.
Dans le secteur manufacturier, la liste des composés est plus étroite mais beaucoup plus concentrée. Comprendre quels solvants appartiennent à quelle étape de production aide un ingénieur à prédire le profil de concentration, la présence de particules et si le solvant mérite d'être récupéré plutôt que détruit.
Les revêtements à base de solvants sont une source dense de composés aromatiques et oxygénés. Des exemples typiques comprennent le toluène, le xylène, l'éthylbenzène, l'acétate de butyle, la méthyléthylcétone, la cyclohexanone et l'acétate d'éther méthylique du propylèneglycol. L'impression hélio de publications est dominée par le toluène sur certains marchés, tandis que l'impression flexographique d'emballages utilise de plus en plus d'éthanol, d'acétate d'éthyle et d'isopropanol. Les lignes de prélaquage en continu s'appuient souvent sur des fractions de naphta de solvant aromatique à évaporation plus lente, ce qui signifie que le conduit d'échappement contient des composés avec des points d'ébullition bien supérieurs à 150 °C et une tendance proportionnellement plus faible à rester en phase gazeuse après refroidissement.
Les émissions fugitives et de procédé comprennent ici le benzène, le 1,3-butadiène, l'éthylène, le propylène, le styrène et l'éther méthyltert-butylique. Beaucoup d’entre eux sont classés comme polluants atmosphériques dangereux en plus d’être des COV, de sorte que les exigences d’efficacité de destruction sont souvent plus strictes que les limites générales de COV, exigeant parfois une élimination de 98 pour cent ou mieux avec une surveillance continue.
Le traitement par lots produit un mélange large et changeant. Les exemples courants incluent le dichlorométhane, le toluène, l'isopropanol, l'acétone, le tétrahydrofurane, le diméthylformamide, la pyridine et l'acétate d'éthyle. La fraction halogénée est le facteur critique de conception, car elle exclut de nombreux systèmes catalytiques et oblige à spécifier des matériaux résistants à la corrosion et à épurer les gaz acides en aval.
Les étapes de nettoyage et de photolithographie libèrent de l'isopropanol, de l'acétone, du méthanol, de la N-méthyl-2-pyrrolidone et de l'acétate d'éther méthylique de propylène glycol. Les volumes sont souvent faibles, mais les concentrations peuvent être élevées dans les gaz d'échappement locaux, et la présence de solvants azotés crée des NOx liés au carburant qui doivent être pris en compte dans la conception de la combustion.
Ce secteur combine le formaldéhyde provenant du durcissement des résines avec le toluène, le xylène et le limonène provenant du revêtement et du bois lui-même. Le pin et d’autres résineux libèrent naturellement des terpènes lors du séchage et du pressage, ce qui ajoute une contribution biogénique parfois négligée dans les inventaires d’émissions.
Le styrène est le composé dominant dans les opérations de polyester insaturé et de gelcoat, accompagné d'hexane, de méthyléthylcétone et parfois de phénol. Le styrène est réactif et sujet à la polymérisation, l'encrassement des conduits et le colmatage des échangeurs de chaleur sont donc des problèmes de maintenance récurrents.
Les applications liées aux odeurs concernent l'éthanol, l'acide acétique, les aldéhydes, le sulfure de diméthyle et divers terpènes. Les concentrations sont généralement faibles, mais le seuil olfactif des composés soufrés peut être mesuré en parties par milliard, de sorte que les objectifs de traitement sont souvent fixés par la perception plutôt que par la masse.
Identifiez d'abord l'étape du processus et la liste des composés ensuite, car les conditions du processus déterminent si le même solvant arrive sous forme de flux dilué ou sous forme concentrée, chaude et chargée de particules.
Deux usines peuvent utiliser le même solvant et néanmoins nécessiter des équipements de réduction complètement différents. La raison tient généralement à la rapidité avec laquelle ce solvant quitte la phase liquide et pénètre dans le flux d’air. La pression de vapeur est le chiffre qui décrit le plus directement cette tendance. Un composé ayant une pression de vapeur élevée à température ambiante apparaîtra dans le conduit d'évacuation même à partir d'un récipient ouvert, d'un déversement ou d'une surface enduite ayant déjà traversé le four. Le tableau ci-dessous classe huit composés volatils qui apparaissent fréquemment dans les gaz d'échappement industriels, en utilisant des valeurs approximatives de pression de vapeur à 25 °C.
L'écart dans ce graphique est d'environ 36 contre 1 entre l'entrée la plus élevée et l'entrée la plus basse, et ce rapport explique de nombreux problèmes pratiques dans les projets de réduction. L'acétone et le méthanol, en haut de l'échelle, seront présents dans l'air du conduit presque immédiatement après l'application d'un revêtement, ce qui signifie que la concentration à l'entrée du dispositif de traitement réagit rapidement aux changements de production. Le toluène, le xylène et le styrène, à l'extrémité inférieure, se comportent très différemment. Ils s'évaporent lentement et continuent à être libérés des pièces revêtues, des résidus dans les réservoirs et des matériaux filtrants usés longtemps après l'arrêt de la ligne de revêtement. Les usines qui dimensionnent leur système d'extraction en fonction des conditions de production maximales constatent souvent qu'une concentration faible mais persistante reste dans le conduit pendant les périodes d'arrêt, ce qui affecte à la fois le coût d'exploitation du dispositif de traitement et la classification de sécurité du réseau de conduits.
La deuxième conséquence pratique concerne l’état physique du cours d’eau. Les composés hautement volatils restent en phase gazeuse même après le refroidissement des gaz d'échappement, de sorte que les échangeurs de chaleur et les condenseurs n'en récupèrent que très peu. Les composés moins volatils, tels que le xylène et le styrène, se condensent facilement lorsque le gaz est refroidi en dessous de leur point de rosée. C'est pourquoi la récupération par condensation est techniquement intéressante pour ces espèces et largement inefficace pour l'acétone ou le méthanol. Quiconque a tenté de récupérer l’acétone en refroidissant un flux gazeux a appris cette leçon sous la forme d’un condenseur peu performant et d’une facture d’électricité qui augmente.
La troisième conséquence concerne l'adsorption. Le charbon actif et la zéolite fonctionnent tous deux en retenant des molécules sur une surface, et leur capacité dépend de la force avec laquelle ces molécules sont attirées par la surface. Les composés à haute pression de vapeur sont faiblement retenus et se déplacent facilement, c'est pourquoi un lit de carbone chargé d'un mélange d'acétone et de toluène a tendance à libérer l'acétone en premier lors de la désorption et peut même en être éliminé par la seule humidité. Les matériaux zéolitiques sont généralement plus sélectifs pour les composés oxygénés que le charbon actif, et cette différence est l'une des raisons pour lesquelles les concentrateurs de zéolite ont remplacé le carbone dans de nombreuses applications de revêtement à haut volume et à faible concentration.
La quatrième conséquence concerne la combustion. Chaque composé volatil possède une chaleur de combustion et le pouvoir calorifique total du flux d'échappement dépend des composés présents et à quelle concentration. Les solvants oxygénés tels que l’éthanol et l’acétate d’éthyle transportent de l’oxygène dans la molécule elle-même, ce qui réduit leur pouvoir calorifique et peut rendre plus difficile l’obtention d’un fonctionnement auto-thermique. Les hydrocarbures aromatiques et aliphatiques transportent plus d’énergie par unité de masse. Lorsqu'une usine passe d'un revêtement à base de solvant à un revêtement à base d'eau ou à haute teneur en solides, le profil du composé change, le pouvoir calorifique des gaz d'échappement change et la consommation de carburant du comburant change avec cela.
La cinquième conséquence concerne la sécurité. Le point d’éclair et la limite inférieure d’explosivité sont des propriétés du composé individuel et non du mélange en tant que moyenne. Un flux contenant une petite quantité d'un solvant à point d'éclair très bas tel que l'hexane peut présenter un risque d'incendie plus important qu'un flux avec une concentration totale de COV plus élevée composé d'aromatiques plus lourds. C'est pourquoi la conception des conduits, la surveillance de la concentration en ligne et les verrouillages de sécurité avant traitement doivent être discutés avec la liste des composés plutôt que séparément.
Enfin, le graphique rappelle que la liste composée affecte directement les coûts d’exploitation. Les composés à haute pression de vapeur nécessitent des lits d'adsorption plus grands ou des températures d'oxydation plus élevées ; Les composés à faible pression de vapeur sont plus susceptibles d'encrasser les surfaces des échangeurs de chaleur et de nécessiter un nettoyage périodique. Aucune des deux situations n’est ingérable, mais les deux devraient apparaître dans le calcul du coût total de possession avant la signature du bon de commande, et non après la première année d’exploitation.
La pression de vapeur détermine s’il est préférable de détruire, d’adsorber ou de condenser un composé. Il figure donc en tête de chaque étude de faisabilité de réduction.
Une fois la liste des composés et sa plage de concentrations connues, la décision technologique devient beaucoup plus structurée. La première question est de savoir si le flux est dilué ou concentré. Les flux inférieurs à environ 100 mg par mètre cube sont coûteux à oxyder directement car la quantité de combustible nécessaire pour maintenir la température de combustion peut dépasser la valeur du polluant détruit. En revanche, des flux dépassant plusieurs milliers de milligrammes par mètre cube peuvent souvent entretenir une combustion avec peu ou pas de combustible supplémentaire.
La deuxième question est de savoir si les composés valent la peine d’être récupérés. La récupération des solvants est économiquement intéressante lorsque le solvant a une valeur marchande élevée, lorsqu'il est utilisé en grandes quantités et lorsqu'il peut être réintroduit dans le procédé sans purification approfondie. La récupération est beaucoup moins intéressante pour les flux mélangés et contaminés qui nécessiteraient une distillation avant d'être réutilisés.
La troisième question est de savoir si le flux contient quoi que ce soit qui pourrait endommager l'équipement. Les halogènes corrodent les surfaces métalliques et empoisonnent les catalyseurs. Les composés contenant du silicium forment des dépôts vitreux sur les surfaces des échangeurs de chaleur. Le phosphore et les métaux lourds désactivent définitivement les catalyseurs. Les particules aveuglent les lits d’adsorption. Chacune de ces caractéristiques réduira très rapidement les options technologiques.
Pour les flux de grand volume et à faible concentration contenant des solvants de revêtement et d’impression typiques, une étape de concentration suivie d’une oxydation constitue généralement la configuration la plus économique. Un concentrateur de zéolite absorbe les composés d'un grand volume d'air, puis les désorbe dans un petit volume à dix à vingt fois la concentration d'origine, ce qui permet à un oxydant beaucoup plus petit de traiter la même masse de polluant. Le système suivant est un exemple représentatif de cette configuration pour les applications de revêtement et d'impression.
La logique de conception derrière un tel système mérite attention. Le concentrateur ne détruit rien ; il déplace uniquement les composés d'un grand flux d'air vers un petit. Le comburant effectue le travail de destruction. Si le concentrateur est sous-dimensionné, le comburant reçoit un faible flux et brûle plus de carburant que nécessaire. Si le comburant est sous-dimensionné pour le pic de désorption, les composés imbrûlés traversent la cheminée pendant le cycle de désorption. L'appariement des deux unités constitue la tâche d'ingénierie la plus importante de l'ensemble du système.
La concentration avant oxydation est la solution la plus rentable pour les flux de solvants à haut débit et faible concentration, mais uniquement lorsque le concentrateur et l'oxydant sont dimensionnés ensemble.
La destruction est simple et fiable, mais elle convertit un matériau potentiellement précieux en dioxyde de carbone et en eau. Pour les solvants à point d'ébullition plus élevé tels que le toluène, le xylène et certains esters, l'adsorption suivie d'une condensation peut renvoyer un solvant utilisable dans le procédé et réduire à la fois les achats de matières premières et les coûts de traitement.
Les performances de récupération dépendent fortement de la liste des composés. Les solvants dont le point d'ébullition est supérieur à environ 100 °C se condensent efficacement à des températures de réfrigération modestes et peuvent être récupérés avec une pureté élevée lorsque la charge est un solvant unique. Les solvants dont le point d'ébullition est inférieur à 70 °C nécessitent un refroidissement profond, ce qui augmente considérablement la consommation d'énergie, et les mélanges de solvants oxygénés et aromatiques doivent généralement être distillés avant de pouvoir être réutilisés dans une formulation de revêtement.
L'humidité est l'autre variable décisive. Le charbon actif perd une grande partie de sa capacité d'adsorption pour les composés faiblement retenus lorsque l'humidité relative dépasse environ soixante pour cent, de sorte qu'une étape de déshumidification ou de refroidissement est souvent nécessaire en amont. Le système de récupération suivant combine l'adsorption de charbon actif granulaire avec la condensation, qui est une voie bien établie pour les solvants à point d'ébullition moyen à élevé dans les processus de revêtement, d'impression et chimiques.
Une évaluation réaliste des aspects économiques de la récupération doit inclure la valeur du solvant récupéré, le coût de la vapeur ou des gaz chauds utilisés pour la désorption, l'électricité pour le refroidissement, le coût d'élimination de toute fraction inutilisable et la main d'œuvre associée à la surveillance des performances du lit. Dans de nombreux projets, la période de récupération se situe entre deux et quatre ans, mais seulement lorsque le solvant récupéré est effectivement réutilisé plutôt que déclassé en déchet.
La récupération est rentable lorsque le solvant a de la valeur, que le flux est suffisamment sec et que le liquide récupéré peut véritablement être renvoyé à la production.
L'oxydation catalytique détruit les composés organiques à des températures comprises entre environ 250 et 450 °C, contre 760 à 850 °C nécessaires pour l'oxydation thermique. Cette température plus basse réduit la consommation de carburant, réduit l’épaisseur de l’isolation et diminue la formation d’oxydes d’azote thermiques. Le compromis est que le catalyseur est sensible à une liste spécifique de poisons et que la liste des composés doit être examinée avant que la technologie ne soit choisie.
Les catalyseurs tolèrent bien les hydrocarbures aliphatiques oxygénés et simples. Ils ne tolèrent pas les composés halogénés, qui forment du chlorure d'hydrogène et peuvent chlorer la surface du catalyseur. Ils fonctionnent également mal en présence de composés soufrés, qui forment des sulfates qui bloquent les sites actifs, et ils sont définitivement désactivés par le silicium, le phosphore et les métaux lourds. Les flux contenant des agents de démoulage à base de silicone, des silanes ou certains additifs phosphatés sont donc généralement acheminés vers une oxydation thermique.
Pour des flux propres et sans halogène avec des concentrations modérées, l’oxydation catalytique offre une solution compacte et économique. L'équipement suivant est conçu pour cette catégorie d'application, où la liste des composés a été examinée pour la compatibilité du catalyseur et où l'objectif de récupération de chaleur est modéré.
Avant de vous engager dans une voie catalytique, posez deux questions. Premièrement, la formulation du solvant ou du revêtement peut-elle être modifiée à l’avenir de manière à introduire un poison catalytique, et quel serait le coût de ce changement si cela se produisait ? Deuxièmement, le fournisseur de catalyseurs est-il en mesure de fournir un calendrier de remplacement et une garantie de performance basés sur la liste réelle des composés plutôt que sur une valeur générique de COV ? Les deux questions distinguent une installation durable d’une installation nécessitant un remplacement du catalyseur tous les dix-huit mois.
L'oxydation catalytique n'est le bon choix que lorsque la liste des composés est exempte d'halogènes, de soufre, de silicium, de phosphore et de métaux lourds, maintenant et dans un avenir prévisible.
Un petit nombre de familles composées nécessitent une attention particulière en matière de conception, et les erreurs entraînent des échecs coûteux et parfois dangereux.
Les composés halogénés, tels que le dichlorométhane et le trichloréthylène, produisent du chlorure d'hydrogène ou du bromure d'hydrogène lors de l'oxydation. Ces gaz doivent être éliminés par un épurateur alcalin avant que le gaz n'atteigne la cheminée, et les conduits, l'échangeur de chaleur et la cheminée doivent être construits à partir de matériaux résistants à la corrosion. La température de combustion doit également être soigneusement contrôlée, car une fenêtre de température inappropriée combinée à une source de chlore et à une matrice organique peut favoriser la formation de composés de type dioxine. Il ne s’agit pas là d’une préoccupation théorique ; c'est pourquoi les flux de déchets halogénés sont réglementés séparément dans de nombreuses juridictions.
Les composés soufrés attaquent à la fois les catalyseurs et les surfaces d’échange thermique. Le méthanethiol et le sulfure de diméthyle, courants dans les opérations de pâte à papier, d'aliments et de caoutchouc, s'oxydent en dioxyde de soufre, qui forme de l'acide sulfurique corrosif lorsque le gaz refroidit en dessous du point de rosée. Soit la température de la cheminée doit être maintenue au-dessus du point de rosée acide, soit un épurateur doit être ajouté en aval.
Les monomères réactifs tels que le styrène nécessitent une attention différente. Le styrène polymérise à température élevée, notamment en présence de surfaces chaudes stagnantes ou de résidus catalytiques, formant des dépôts qui limitent l'écoulement et réduisent le transfert de chaleur. Les points morts des conduits doivent être évités et les surfaces de récupération de chaleur nécessitent une stratégie de nettoyage intégrée au programme d'exploitation.
Les aldéhydes, en particulier le formaldéhyde, constituent un autre cas particulier. Ils s'oxydent facilement et peuvent être traités par catalyse, mais ils sont également solubles dans l'eau et peuvent être considérablement réduits par un épurateur humide lorsque la concentration est suffisamment faible. Lorsque le formaldéhyde provient d'un flux de processus humide, une étape de lavage avant le comburant peut réduire à la fois la charge et le risque de formation de dépôts résineux.
Les composés halogénés, soufrés et réactifs ajoutent chacun au moins une opération unitaire au processus, et leur sous-estimation est l'une des sources les plus courantes d'échec des projets de réduction.
Lorsqu'une usine adresse une demande à un fabricant ou à un fournisseur d'équipements COV, la qualité de l'ensemble des données techniques détermine en grande partie la qualité du devis qui en résulte. Les fournisseurs qui ne reçoivent qu'un chiffre sur la concentration totale de COV seront soit sur-concevoir de manière conservatrice, soit sous-concevoir avec optimisme, et aucun des deux résultats ne sert bien l'acheteur.
| Entrée de conception | Format typique | Pourquoi c'est important | Risque en cas d'omission |
|---|---|---|---|
| Liste composée | Espèces nommées avec pourcentages approximatifs | Détermine la compatibilité du catalyseur, la sélection des matériaux et la classe de sécurité | Mauvais choix technologique et panne prématurée de l’équipement |
| Plage de concentrations | Milligrammes par mètre cube, minimum et maximum | Définit le bilan énergétique du comburant | Consommation excessive de carburant ou combustion instable |
| Débit d'échappement | Mètres cubes par heure à la température indiquée | Dimensionne le ventilateur, le conduit et les unités de traitement | Sous-capacité ou dépenses en capital inutiles |
| Température et humidité | Degrés Celsius et humidité relative à l'entrée | Affecte la capacité d'adsorption et le potentiel de condensation | Mauvaises performances de récupération et durée de vie de l'adsorbant raccourcie |
| Teneur en particules et aérosols | Milligrammes par mètre cube et nature des particules | Détermine le besoin de filtration ou de pré-lavage | Lits d'adsorption bloqués et échangeurs de chaleur encrassés |
| Horaire d'exploitation | Heures par jour, jours par semaine, par lots ou en continu | Influence la stratégie de récupération et de contrôle de la chaleur | Coût élevé du carburant en veille et contrôle du processus instable |
| Efficacité de suppression requise | Pourcentage et norme d’émission applicable | Définit le point de performance garanti | Défaut de conformité après la mise en service |
| Utilitaires et espace disponibles | Électricité, vapeur, gaz, empreinte au sol, limite de hauteur | Contraint l’ensemble des technologies réalisables | Refonte tardive et travaux de génie civil supplémentaires |
Deux autres points méritent d'être ajoutés. Premièrement, le débit d'échappement doit être mesuré plutôt qu'estimé lorsque cela est possible, car le surdimensionnement du système d'extraction est une habitude courante et coûteuse qui augmente à la fois les coûts d'investissement et d'exploitation sans améliorer le captage. Deuxièmement, la norme d'émission qui s'applique au site doit être indiquée directement dans l'enquête, y compris toute exigence locale plus stricte que la limite nationale.
Un ensemble complet de données techniques, en particulier la liste des composés nommés, constitue le moyen le plus efficace de réduire à la fois le prix d'achat et le coût de la durée de vie d'un système de réduction des COV.
L’identité composée continue d’être importante après la mise en service. Les lits d'adsorption chargés de composés à haute pression de vapeur faiblement retenus, tels que l'acétone et le méthanol, saturent plus rapidement et peuvent être déplacés par l'humidité pendant l'arrêt. Les lits chargés d'aromates plus lourds saturent plus lentement mais sont plus difficiles à régénérer complètement, et les résidus s'accumulent progressivement dans la structure des pores jusqu'à ce que la capacité tombe en dessous de la valeur de conception.
Un programme de surveillance pratique combine généralement trois éléments : une mesure périodique de la concentration en sortie à l'aide d'un détecteur portable à ionisation de flamme, une tendance à la chute de pression à travers le lit d'adsorption et un profil de température à travers l'oxydant pour détecter la canalisation ou la dégradation du catalyseur. La chute de pression est souvent le premier indicateur d’un changement, et il ne coûte rien d’autre qu’une lecture de routine pour la suivre.
Les paramètres de régénération méritent la même attention que la conception initiale. Une énergie de désorption trop faible laisse du solvant résiduel dans le lit et réduit la capacité de travail. Trop d'énergie gaspille de la vapeur ou des gaz chauds et peut dégrader l'adsorbant lui-même, en particulier le charbon actif, qui commence à perdre sa structure à des températures élevées et prolongées. La question de savoir quand remplacer l'adsorbant est abordée plus en détail dans cet article sur si l'équipement de traitement des gaz résiduaires organiques nécessite un remplacement régulier de l'adsorbant , qui mérite d'être lu avec vos propres données d'exploitation.
Pour les comburants, la liste d’entretien est plus courte mais non moins importante. Les surfaces des échangeurs de chaleur doivent être nettoyées lorsque la chute de pression augmente, les brûleurs et les dispositifs de détection de flamme doivent être testés selon un cycle défini, et tout changement dans la formulation du solvant utilisé en production doit être signalé à l'équipe de maintenance avant qu'il n'atteigne la ligne de revêtement, et non après.
Suivez la chute de pression, la concentration en sortie et le profil de température du comburant selon un calendrier fixe, car ces trois relevés détectent presque tous les problèmes en développement avant qu'ils ne deviennent un événement de conformité.
L’équipement de réduction n’est pas un achat sur catalogue. La garantie de performance dépend de la façon dont le fournisseur comprend la liste des composés, la variabilité du processus et les contraintes du site, et du fait que la même organisation qui a conçu le système le fabrique également et le met en service sur site.
Lors de l’évaluation des devis, recherchez des preuves de la capacité de conception plutôt que de la seule fabrication de l’équipement. Un fournisseur capable de présenter un bilan de masse tout au long de la chaîne de traitement, un bilan thermique pour le comburant et une déclaration écrite indiquant quels composés seront et ne seront pas acceptés a bien plus de valeur qu'un fournisseur qui offre le prix d'investissement le plus bas sans conditions limites techniques. Les certificats de qualification, les enregistrements de systèmes de gestion de la qualité et de l'environnement, ainsi que les qualifications en matière de conception et de construction fournissent tous des signaux utiles sur la discipline opérationnelle d'un fournisseur. Vous pouvez consulter le profil de l'entreprise, les qualifications et l'expérience en matière de fabrication d'un fabricant chinois d'équipements COV comme exemple du type d'informations qu'un fournisseur sérieux devrait être en mesure de fournir.
Il convient également de confirmer qui s'occupera de l'installation, de la mise en service, de la formation des opérateurs et de l'intervention après-vente. Un système fabriqué correctement mais mal installé sera moins performant, et les accusations qui s’ensuivent coûtent généralement plus cher que la différence de prix initiale entre deux soumissionnaires. Demandez une liste de référence d'installations comparables et, si possible, parlez aux exploitants d'usines qui les exploitent quotidiennement plutôt qu'aux seuls ingénieurs de projet qui les ont mises en service.
Achetez l'ingénierie, la fabrication et la mise en service auprès d'une seule organisation responsable, car les garanties de performance sont aussi solides que le maillon le plus faible de cette chaîne.
Le formaldéhyde, le limonène, l'acétone, l'éthanol, l'isopropanol, le toluène, le xylène et le styrène apparaissent le plus fréquemment dans les études de surveillance de l'air intérieur. Le formaldéhyde et le toluène sont généralement associés aux matériaux de construction, aux meubles et aux revêtements, tandis que le limonène et l'éthanol proviennent principalement des produits de nettoyage, des assainisseurs d'air et des articles de soins personnels. Les concentrations varient considérablement en fonction du taux de ventilation, de la température et de l'âge du mobilier.
La réglementation cible généralement les composés qui participent aux réactions photochimiques atmosphériques, ainsi qu'une liste distincte de polluants atmosphériques dangereux tels que le benzène, le formaldéhyde et le dichlorométhane. En pratique, la plupart des permis définissent une limite totale d’hydrocarbures non méthaniques ainsi que des limites spécifiques pour une courte liste d’espèces toxiques. Il est plus fiable de vérifier le libellé exact de la norme locale applicable que de se fier aux classifications chimiques générales.
Oui. Le limonène, l'alpha-pinène et les terpènes similaires ont des pressions de vapeur dans la même plage que celle de nombreux solvants industriels et sont entièrement volatils. Ils contribuent aux plaintes d'odeurs dans la transformation du bois, l'impression avec des encres biosourcées et la fabrication de produits alimentaires, et ils peuvent former des aérosols organiques secondaires lorsqu'ils réagissent avec l'ozone présent dans l'atmosphère. Leur origine naturelle ne les dispense pas des exigences de traitement lorsque des limites locales s'appliquent.
Le point d’ébullition est un indicateur pratique de la facilité avec laquelle un composé quitte la phase liquide et de la facilité avec laquelle il peut être condensé ou désorbé. Les composés bouillant en dessous d'environ 70 °C sont difficiles à récupérer par condensation et ont tendance à être faiblement retenus sur les adsorbants. Les composés bouillant au-dessus d'environ 150 °C se condensent facilement mais peuvent encrasser les surfaces d'échange thermique. L'ingénieur concepteur utilise ces informations pour décider entre la destruction, l'adsorption et la récupération.
Oui, et c’est le cas de la plupart des systèmes industriels. Les limitations apparaissent lorsque le mélange contient des composés aux exigences contradictoires, par exemple un solvant halogéné mélangé à un flux destiné à un oxydant catalytique, ou un composé résinogène à haut point d'ébullition mélangé à un solvant léger destiné à l'adsorption du carbone. Dans ces cas, le flux est généralement divisé, prétraité ou acheminé vers une oxydation thermique.
Lorsqu'ils provoquent des plaintes liées aux odeurs ou contribuent à une limite d'émission réglementée, oui. Les tâches de traitement des composés biogéniques sont généralement inférieures à celles des flux de solvants, et la biofiltration ou l'oxydation à basse température sont souvent suffisantes. Le processus de conception est le même : identifier les composés, quantifier la concentration et sélectionner une voie qui correspond aux deux.
Comparez la valeur marchande du solvant récupéré au coût de la vapeur, de l'électricité et de la main-d'œuvre nécessaire pour le récupérer, puis ajoutez le coût d'élimination de toute fraction qui ne peut pas être réutilisée. La récupération est généralement gagnante pour les solvants uniques à point d’ébullition plus élevé utilisés en grandes quantités. La destruction gagne généralement pour les flux mixtes, à faible concentration ou de faible valeur.
Quelle que soit la voie que vous choisissez, la liste des composés est le document qui détermine la faisabilité, le coût et la fiabilité à long terme.
Les exemples de composés volatils évoqués ici ne constituent pas une liste académique. L'acétone, le méthanol, l'acétate d'éthyle, le toluène, le xylène, le styrène, le formaldéhyde et leurs parents halogénés et soufrés entraînent chacun un ensemble distinct de conséquences en matière de contrôle des émissions. Ils déterminent si un flux peut être traité par catalyse, s'il doit être concentré avant l'oxydation, si sa récupération est financièrement raisonnable et quels matériaux survivront à dix ans de service.
La séquence pratique est simple. Caractérisez le flux d’échappement, regroupez les composés par famille, confirmez la plage de concentration et la variabilité, puis évaluez ensuite les options technologiques. Les usines qui suivent cet ordre achètent généralement des équipements plus petits, consomment moins de carburant et passent moins de temps à gérer les surprises en matière de conformité. Les plantes qui l'ignorent découvrent généralement la liste des composés lors de leur premier test de pile, qui est le moment le plus coûteux possible pour l'apprendre.
Lecture connexe : si vous spécifiez ou exploitez actuellement un système basé sur l'adsorption, cet article explique comment déterminer quand l'adsorbant a atteint la fin de sa durée de vie utile et ce qu'il faut vérifier avant de le remplacer.
Quels types de déchets peuvent être traités à l'aide du système d'incinération LQTO
Caractérisez d'abord les composés, choisissez ensuite la technologie, et le système de réduction respectera sa garantie au lieu de simplement respecter sa date de livraison.
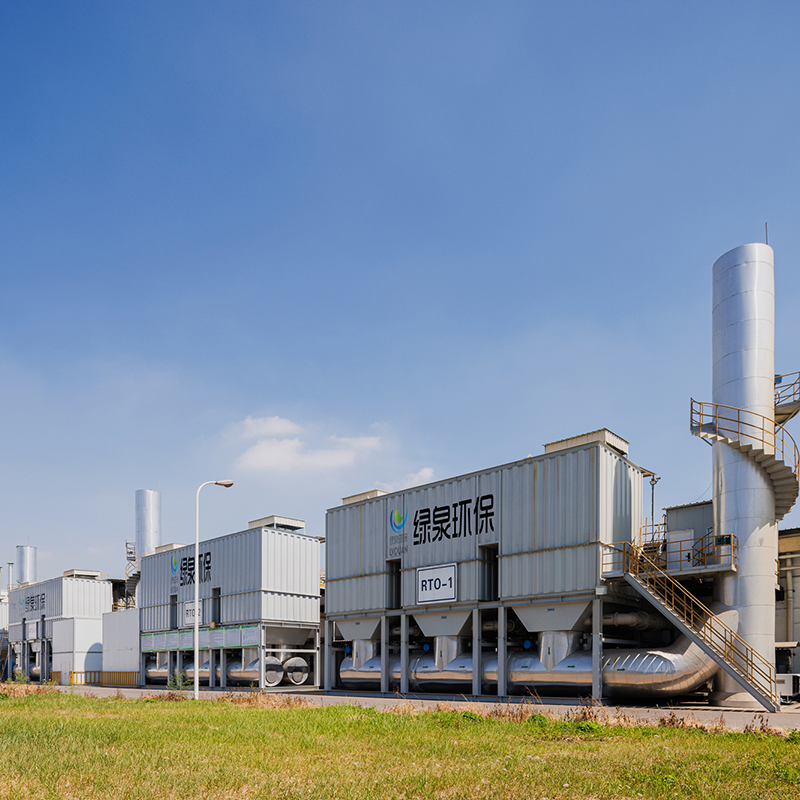
Aperçu du RTO de type tour L'oxydant thermique régénératif (RTO) est un équipement de traitement des gaz à déchets organiques qui comb...
Voir les détails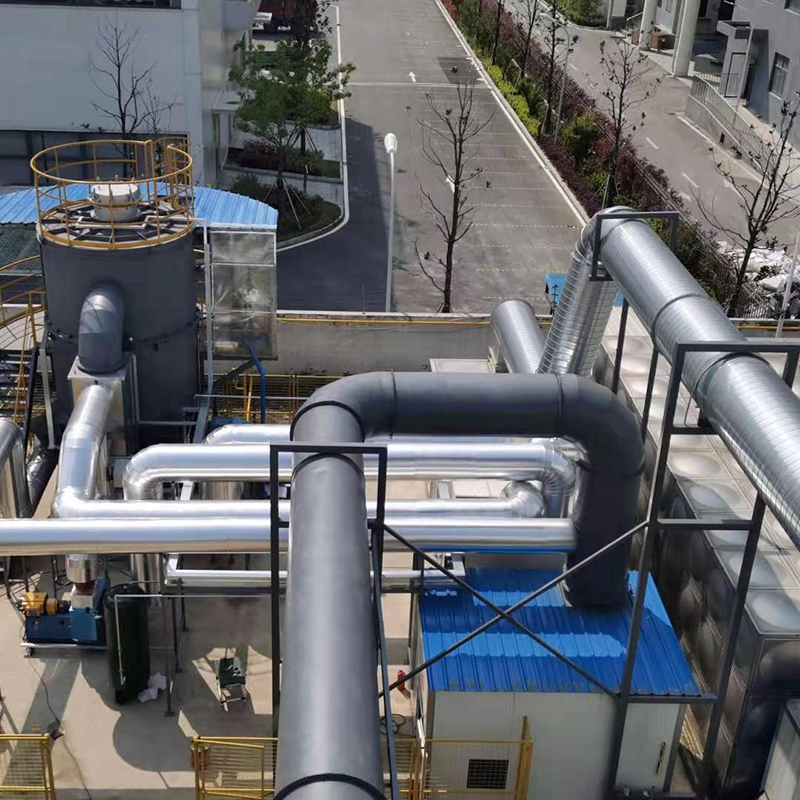
Aperçu du RTO de type tour Notre entreprise propose deux types de RTO rotatifs, qui sont le RTO rotatif et le RTO multi-ballve en baril uni...
Voir les détails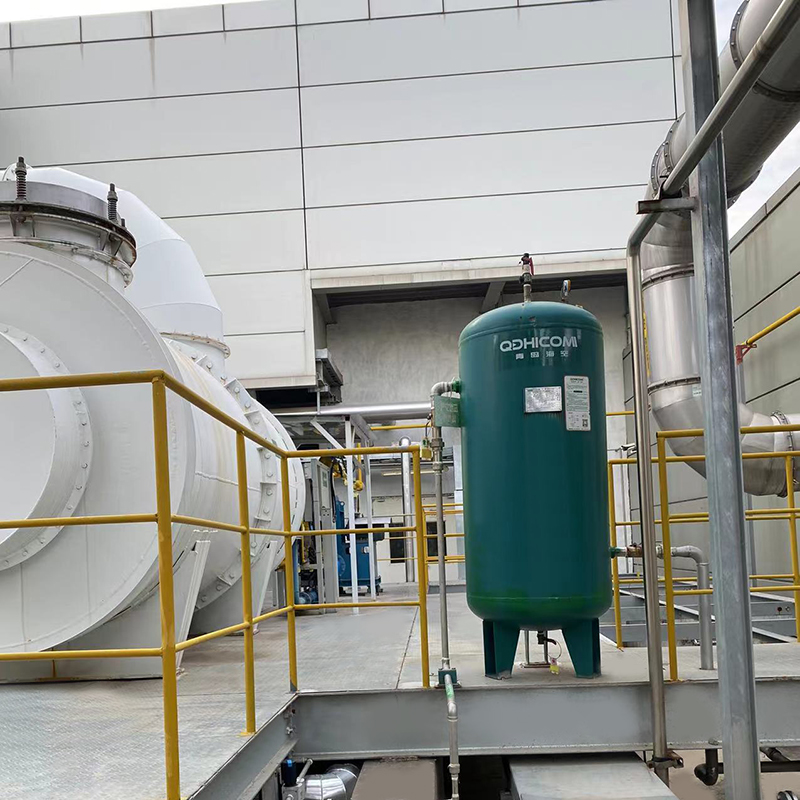
Aperçu L'équipement d'incinération à haute température à combustion directe, abrégée comme à, utilise la chaleur générée par la c...
Voir les détails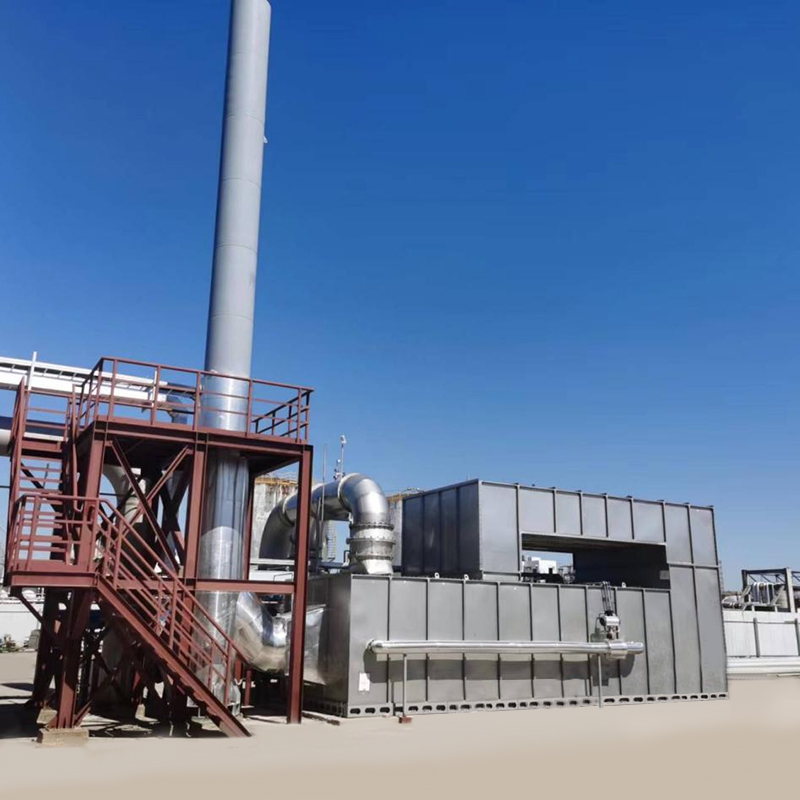
Aperçu La combustion catalytique est une méthode de purification qui utilise des catalyseurs pour oxyder et décomposer les substances combu...
Voir les détails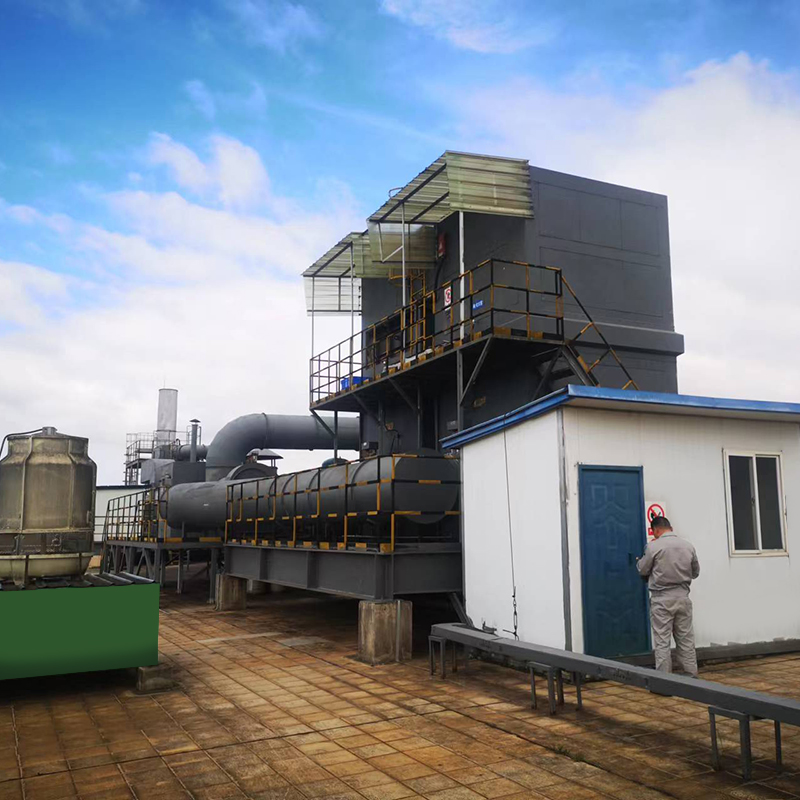
Aperçu Le stockage thermique oxydation catalytique (oxydant catalytique régénératif / RCO) est un équipement de traitement des gaz déchets ...
Voir les détails
Aperçu Les fours d'incinération des déchets solides sont des équipements essentiels dans la gestion des déchets solides, conçus po...
Voir les détails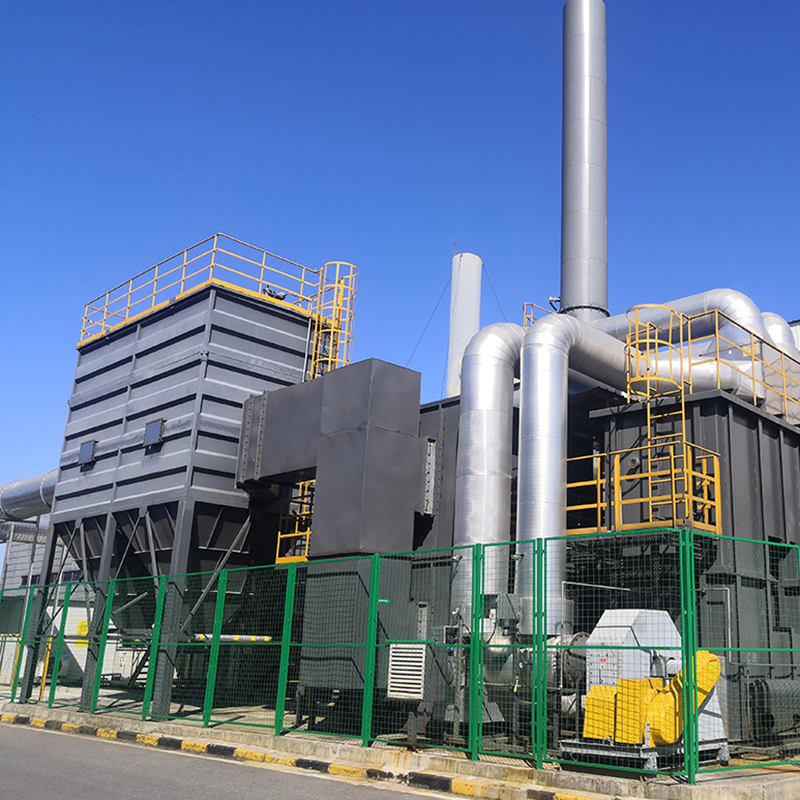
Concept de système RTO à roue zéolite En utilisant la roue de zéolite pour adsorber les gaz déchets organiques, la faible concentration et ...
Voir les détails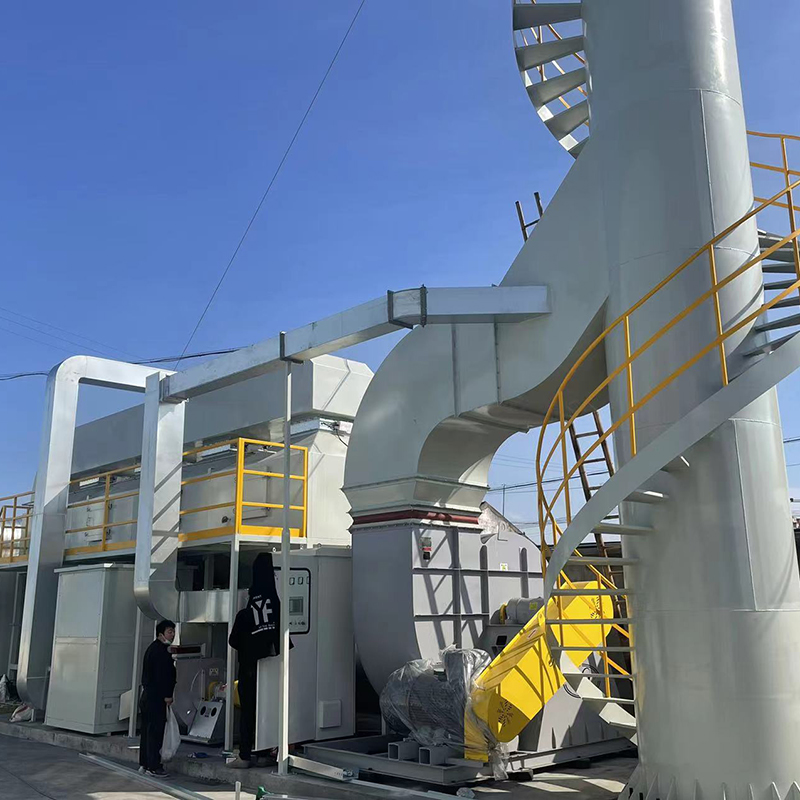
L'équipement de purification catalytique de l'adsorption voc-cft-co L'équipement de purification catalytique de l'adsor...
Voir les détails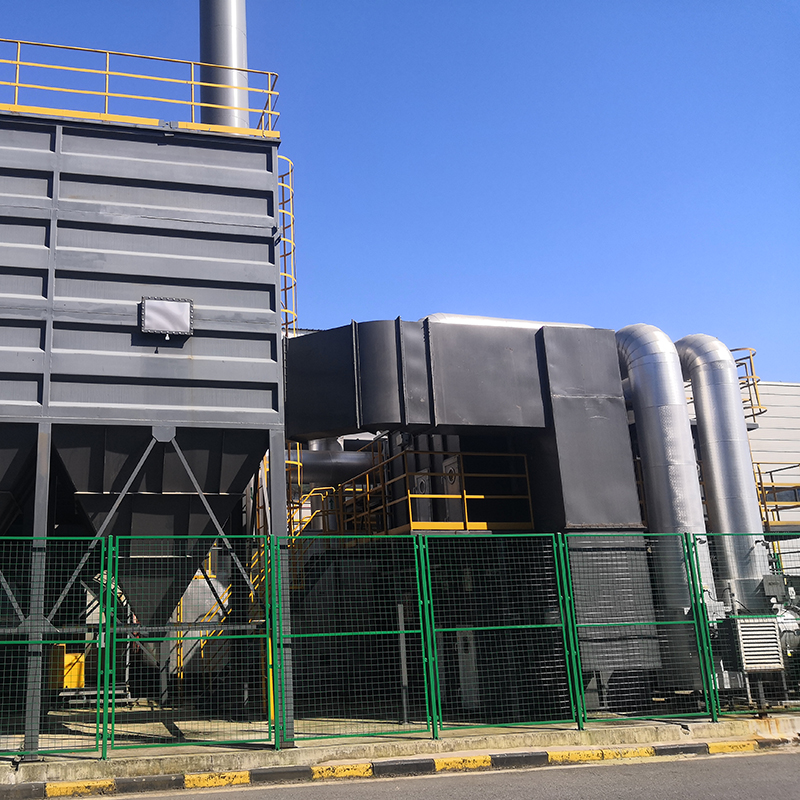
Le concept d'équipement d'incinération à haute température combustion à roue zéolite à haute température Le but de l'utilisa...
Voir les détails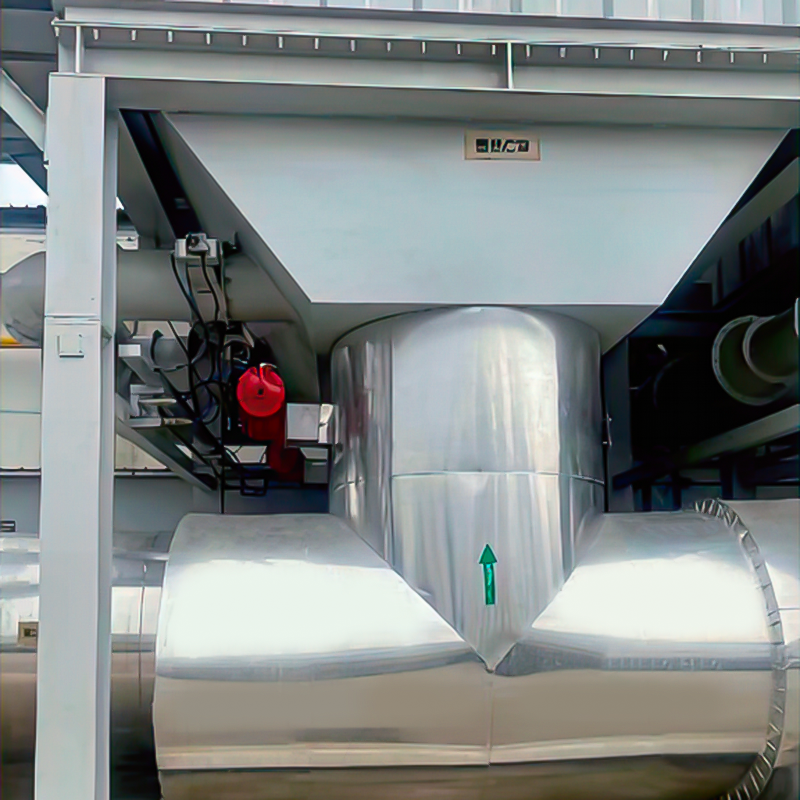
But Principalement utilisé pour la ventilation proportionnelle des gaz de combustion à haute température. Le LT est largement utilisé dans ...
Voir les détailsMOBILE
Mode d'emploi
Droits d'auteur © LV Quan Environmental Protection Engineering Technology Co., Ltd.
